Präzision in Serie
mit Spritzguss
Das Spritzgussverfahren ist unsere Kerntechnologie für die effiziente Serienfertigung von Kunststoffteilen ab 1.000 Stück. Wir realisieren für Sie anspruchsvolle Bauteile in konstant hoher Qualität – präzise, wirtschaftlich und zuverlässig von der ersten bis zur letzten Einheit.
Spritzguss: Verfahren, Materialien und Anwendungen für die Industrie
Das Spritzgussverfahren zählt zu den vielseitigsten und effizientesten Fertigungsverfahren für die Serienproduktion von Kunststoffteilen. Wir begleiten Sie partnerschaftlich vom Prototypen bis zur fertigen Serie und produzieren Ihr Produkt individuell und anforderungsspezifisch. Dabei arbeiten wir ressourcenschonend: Ausschuss und Angüsse werden recycelt und als hochwertiges Regranulat dem Materialkreislauf wieder zugeführt.
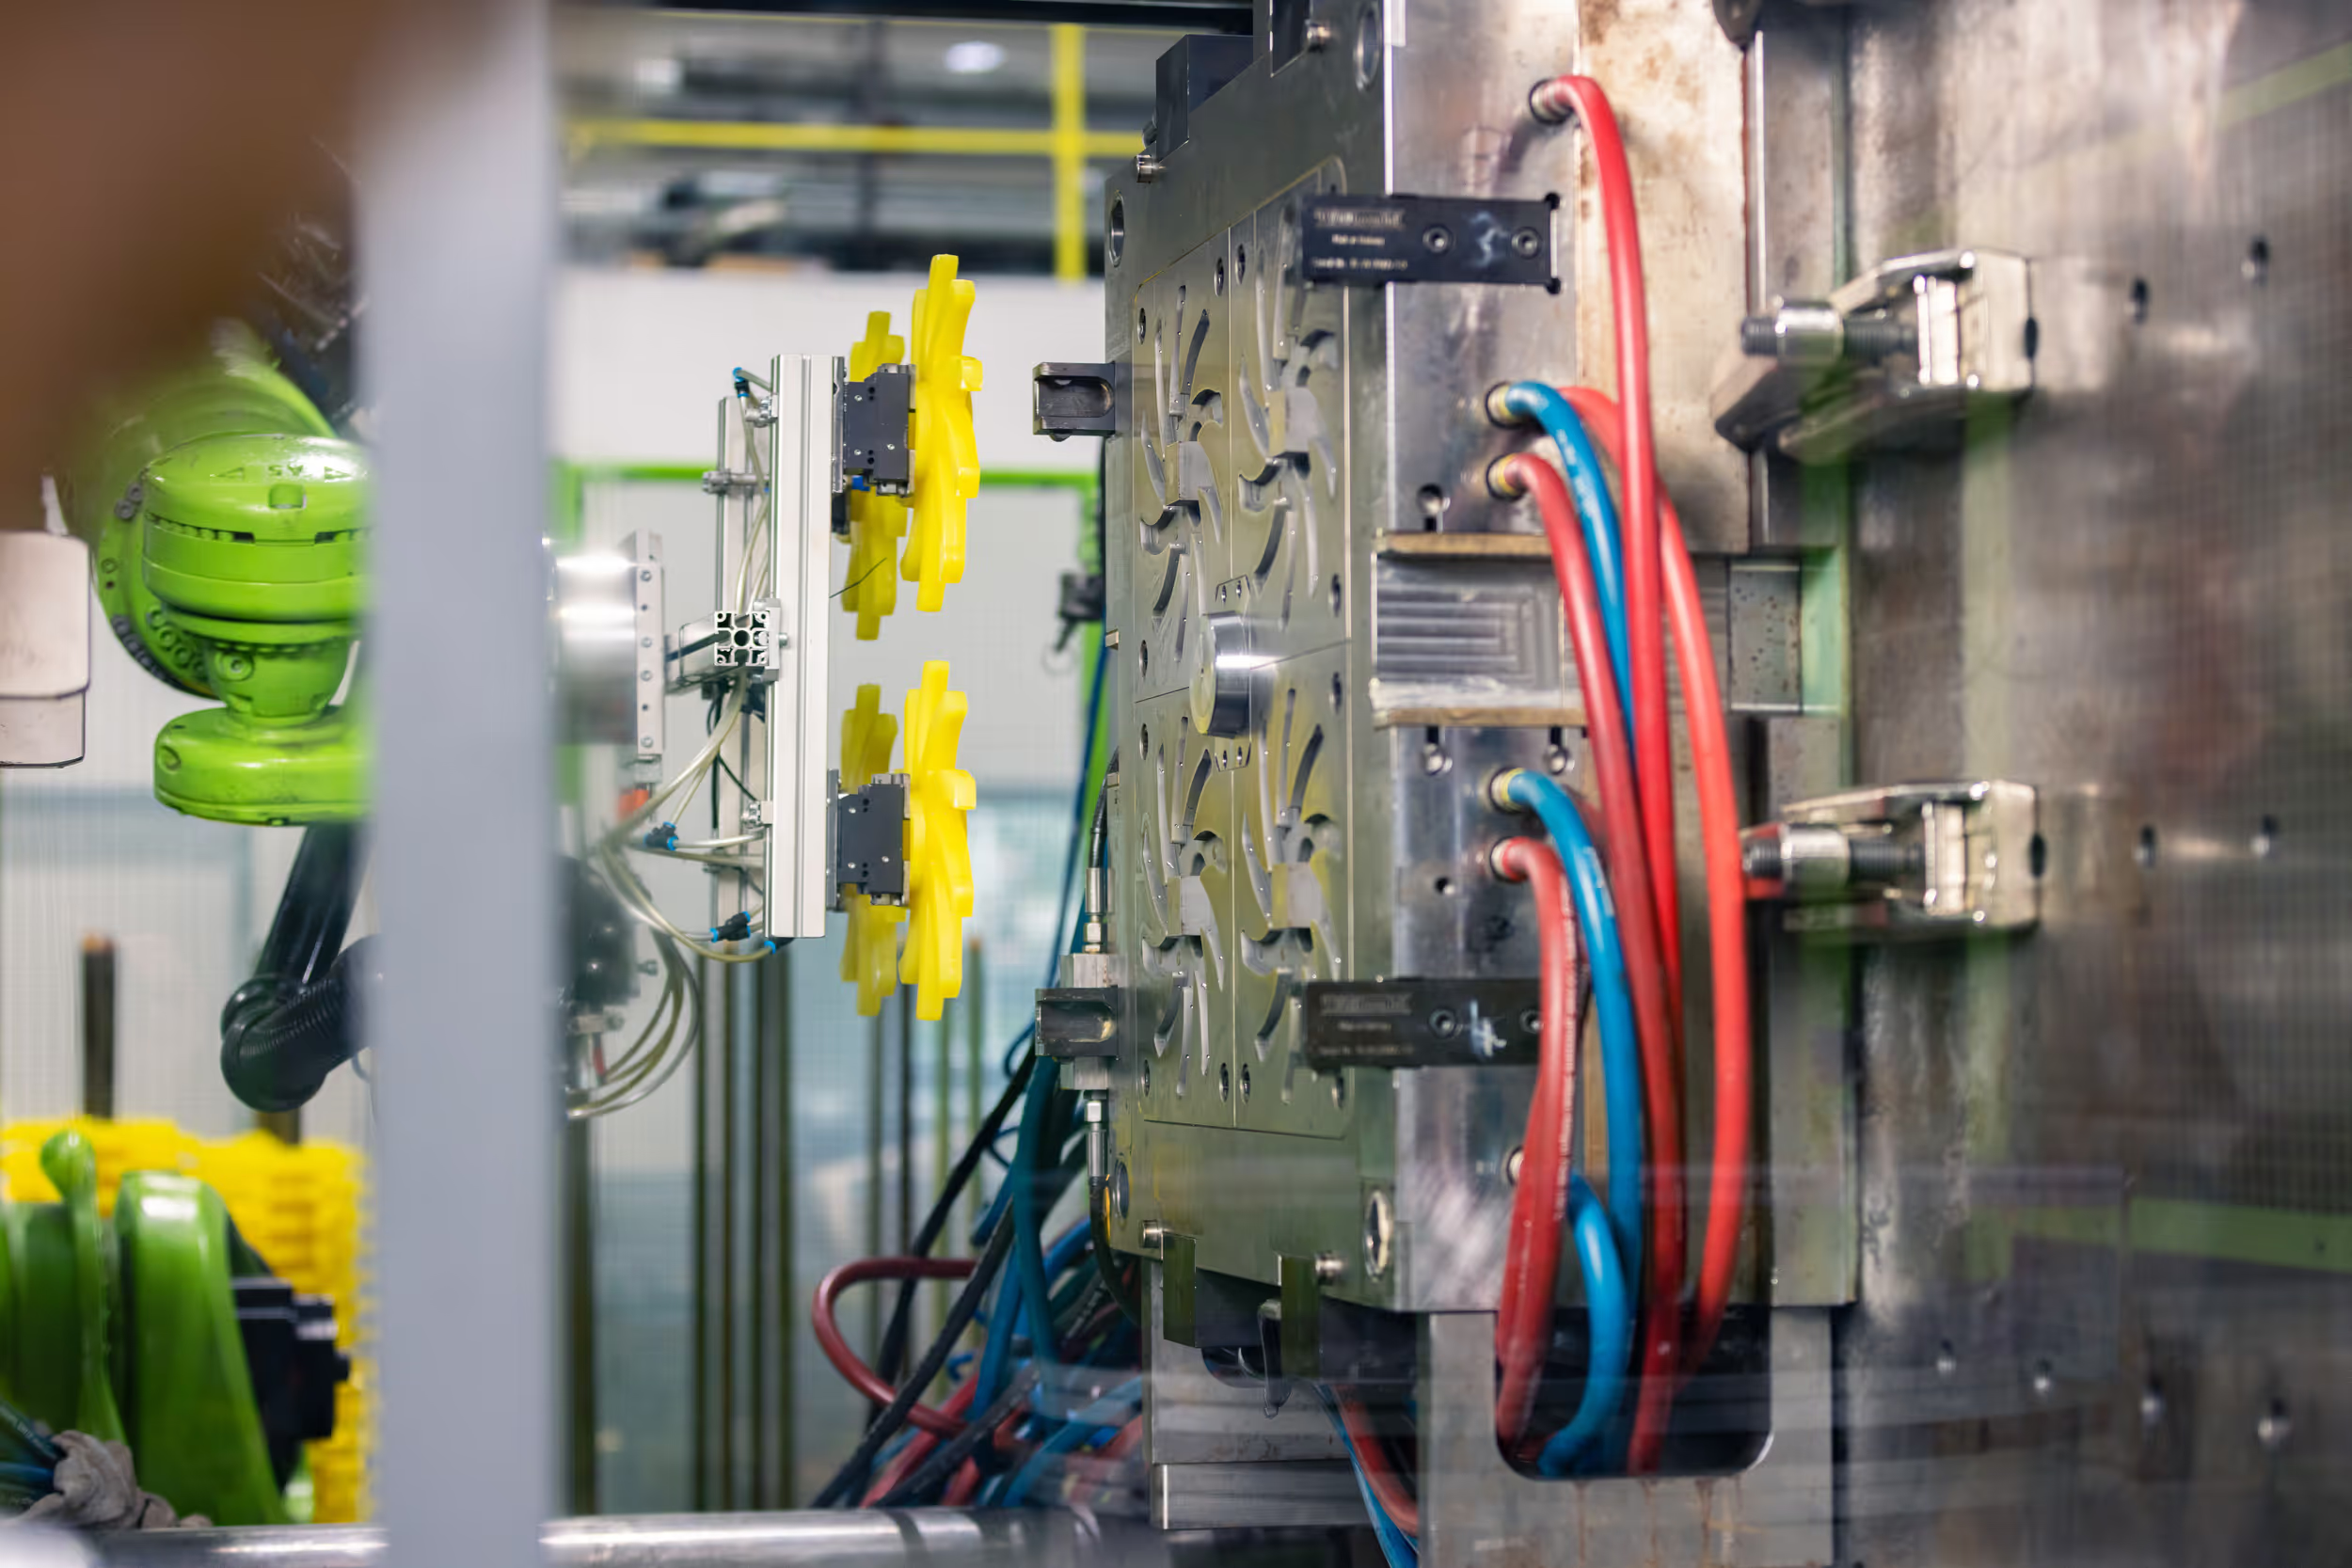
Präzise Spritzgusslösungen
Wir realisieren maßgeschneiderte Kunststoff-Spritzgussteile – von der Werkzeugentwicklung bis zur Serienproduktion. Ideal für anspruchsvolle Anwendungen mit konstant hoher Qualität.
Mehrkomponenten-Spritzguss
Wir ermöglichen eine präzise Verbindung unterschiedlicher Materialien wie Kunststoff, Elastomer und Metall in einem einzigen, automatisierten Fertigungsprozess. So entstehen komplexe Bauteile mit festen Hart-Weich-Verbindungen oder integrierten Dichtungen ohne zusätzliche Montage.
Heizelementschweißen
Das thermische Fügen von Kunststoffteilen durch Aufschmelzen und Verpressen erzeugt eine minimal sichtbare, aber hochfeste Schweißnaht. Dieses Verfahren ist mit allen Thermoplasten, inklusive TPU, anwendbar und ermöglicht die Fertigung komplexer Kunststoffhohlkörper.
Gummiverarbeitung (Vulkanisation)
Beim Spritzguss mit Vulkanisation wird Rohgummi unter Hitze und Druck direkt im Werkzeug vernetzt. So entstehen elastische, formstabile Bauteile mit hoher Maßgenauigkeit. Das Verfahren ist ideal automatisierbar und perfekt für die Serienfertigung von Dichtungs- und Dämpfungsbauteilen.
Produktvielfalt
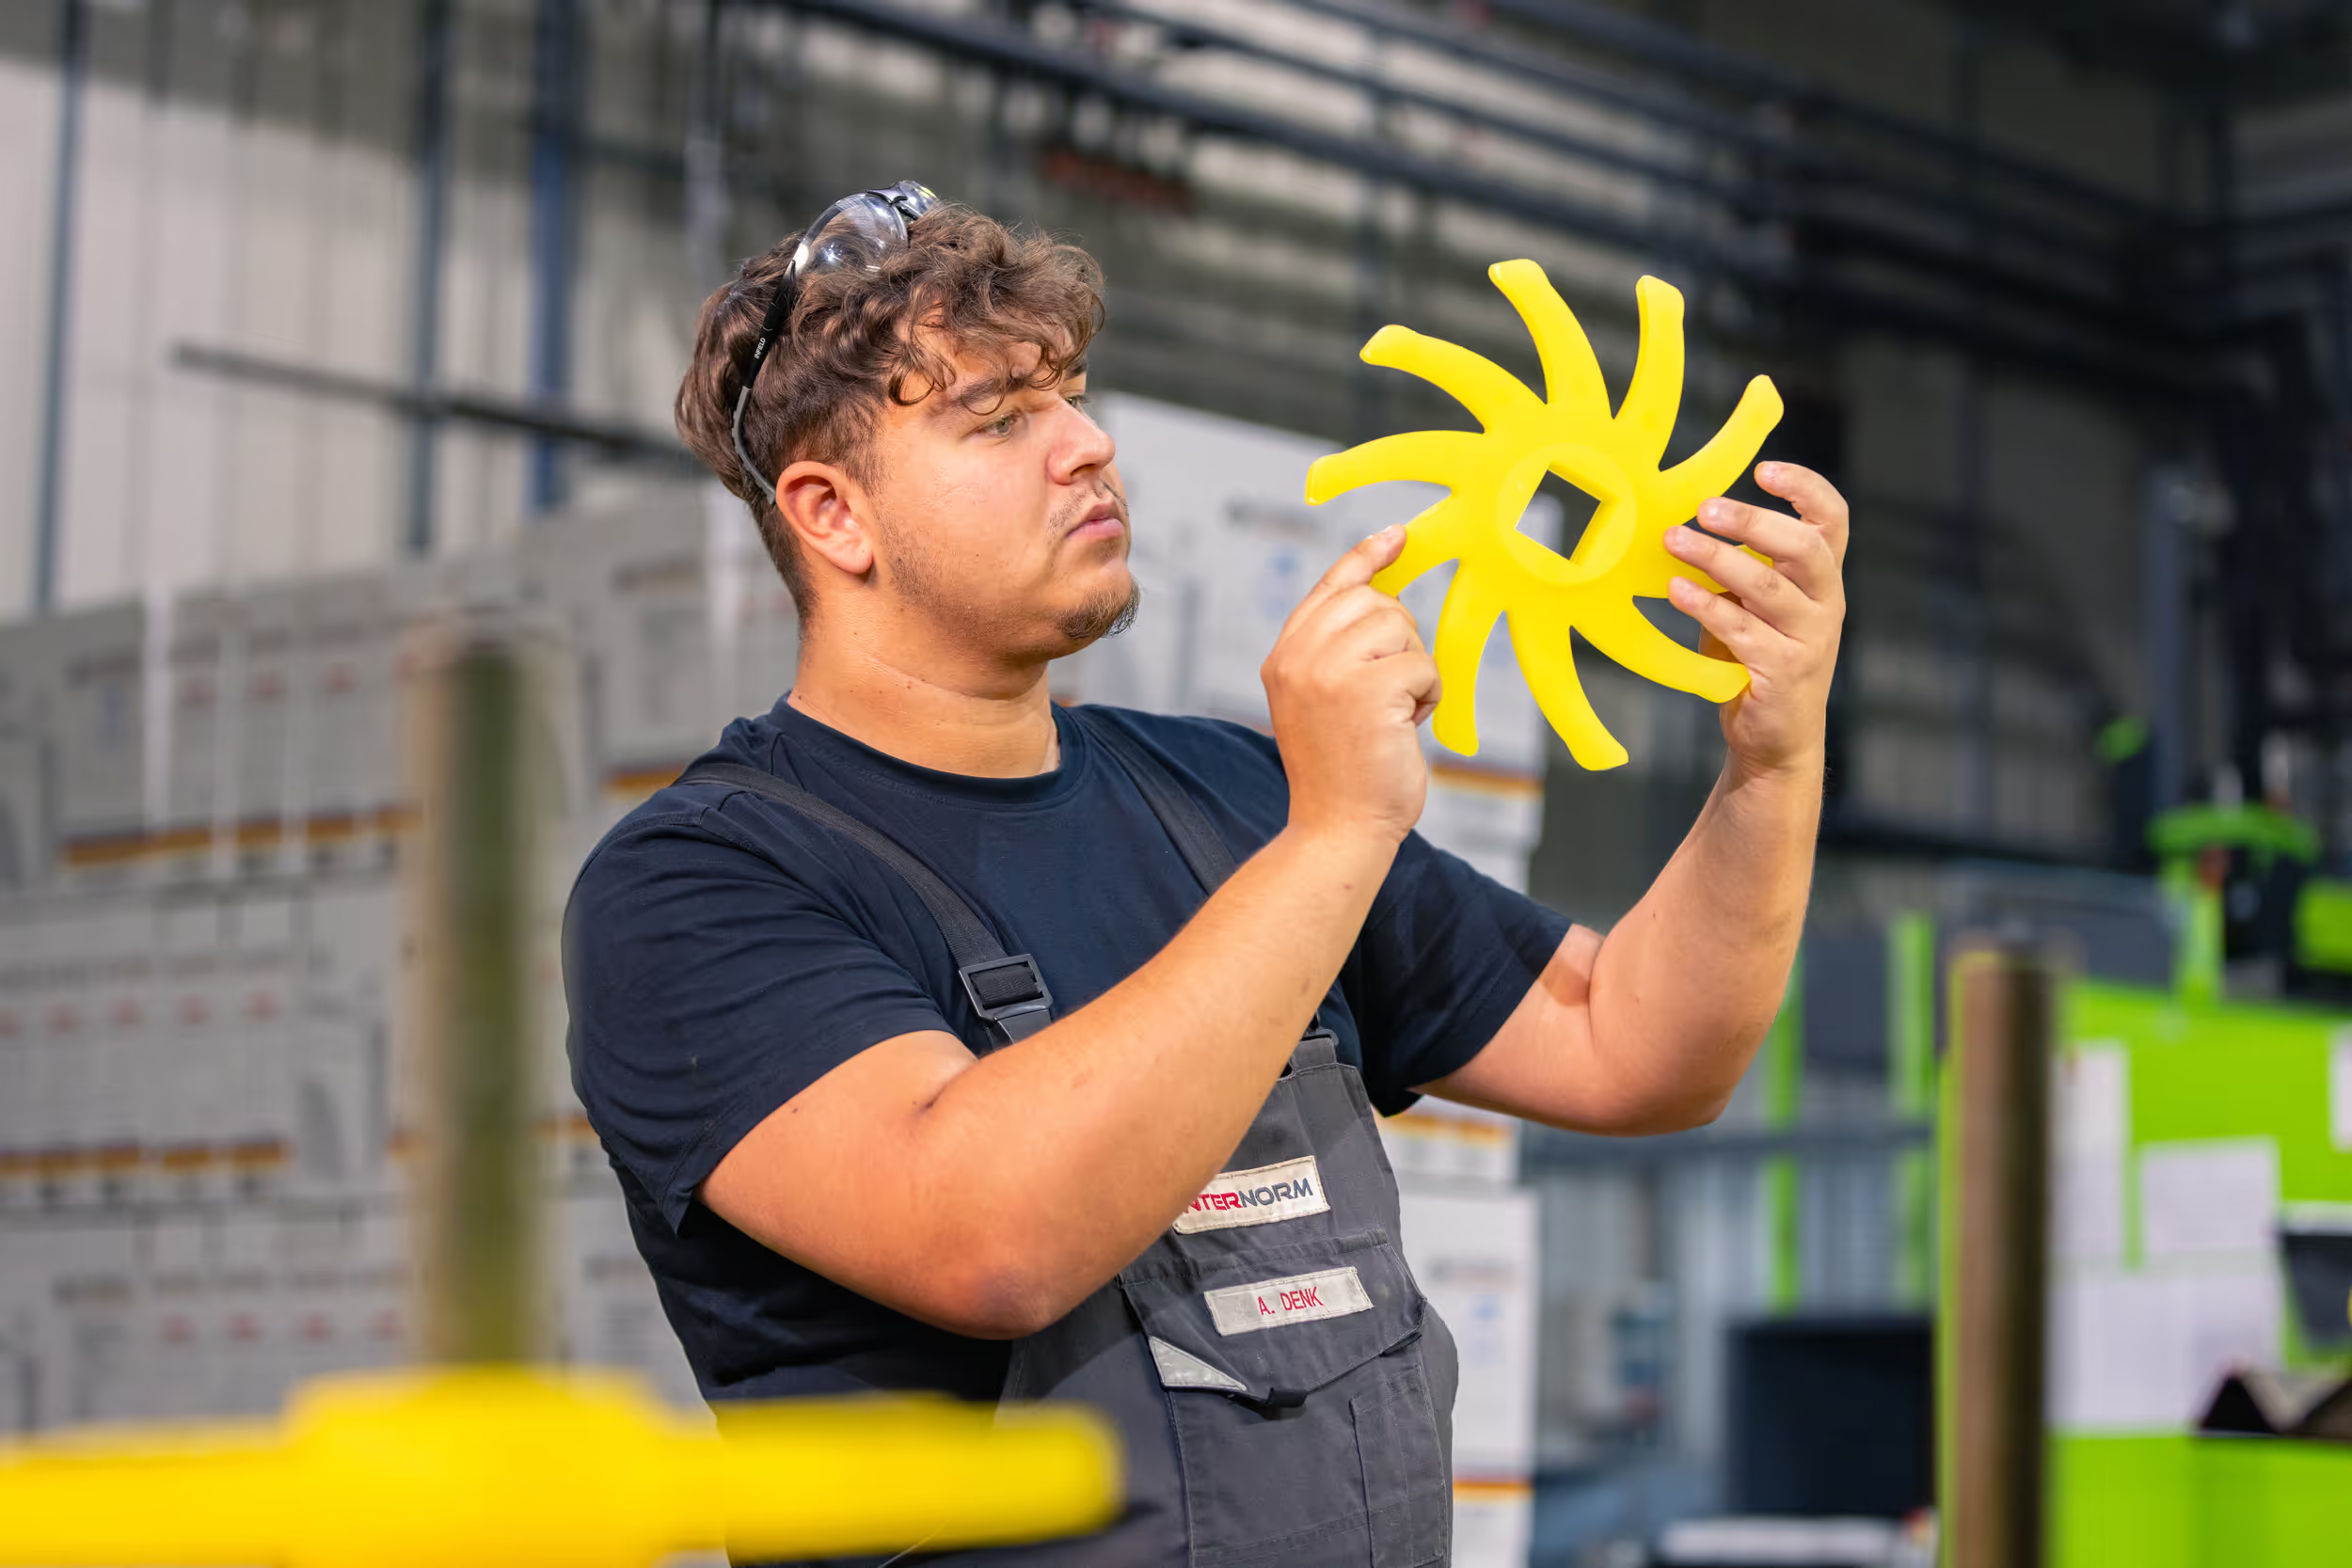
Unsere Kompetenz umfasst die Produktion von Spritzgussbauteilen in verschiedenen Größen, Formen und Materialvarianten. Mit modernster Technik fertigen wir präzise, langlebige und glasfaserverstärkte Kunststoffteile, die höchste Qualitätsstandards erfüllen und sich durch hohe Festigkeit, Stabilität und geringes Gewicht auszeichnen.
Unser Maschinenpark:
Technologie für höchste Ansprüche
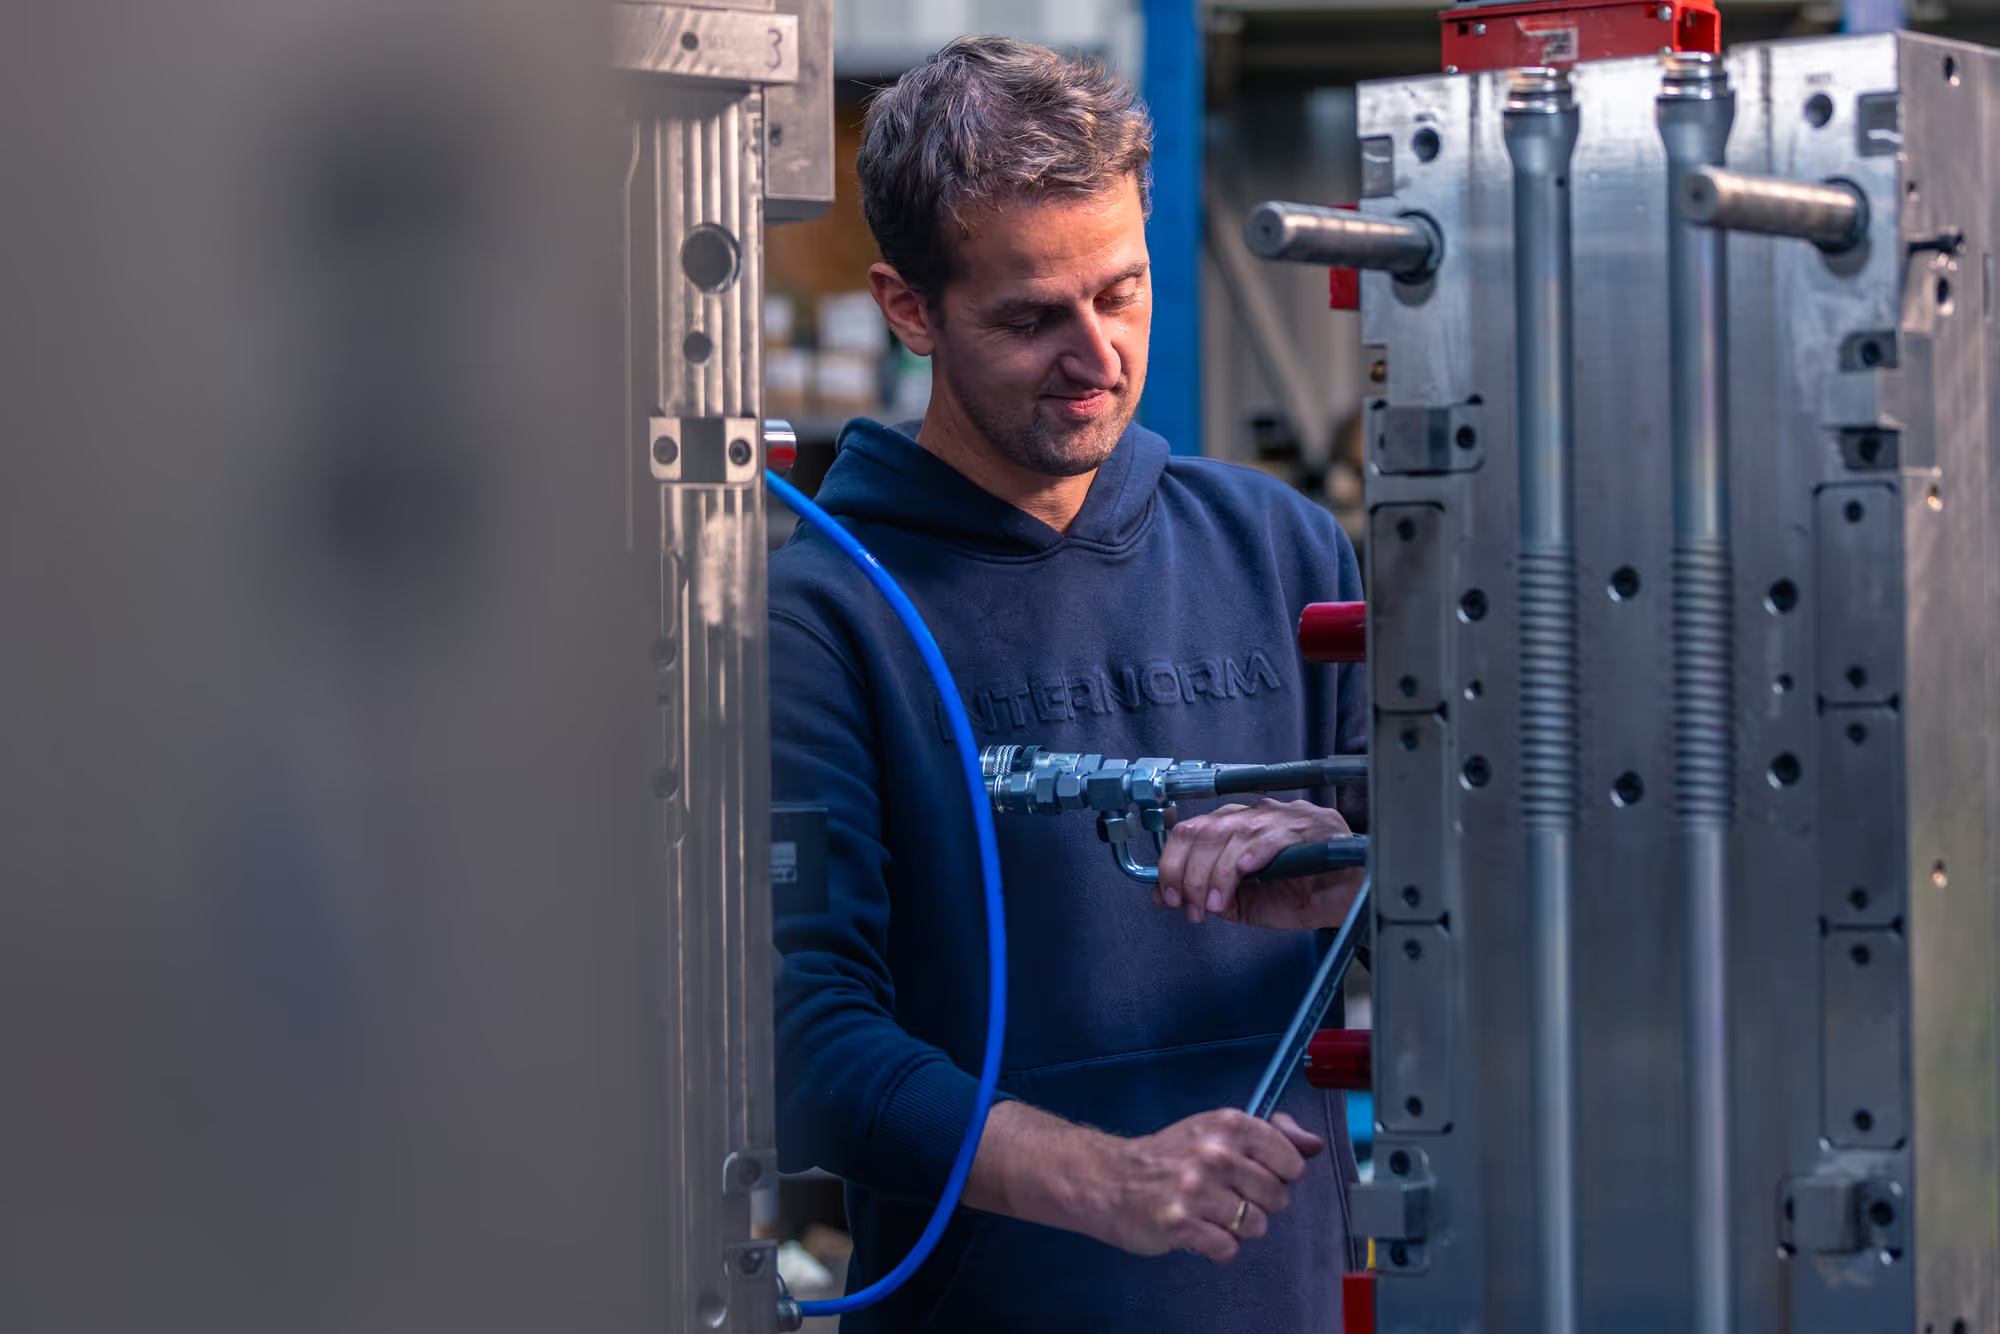
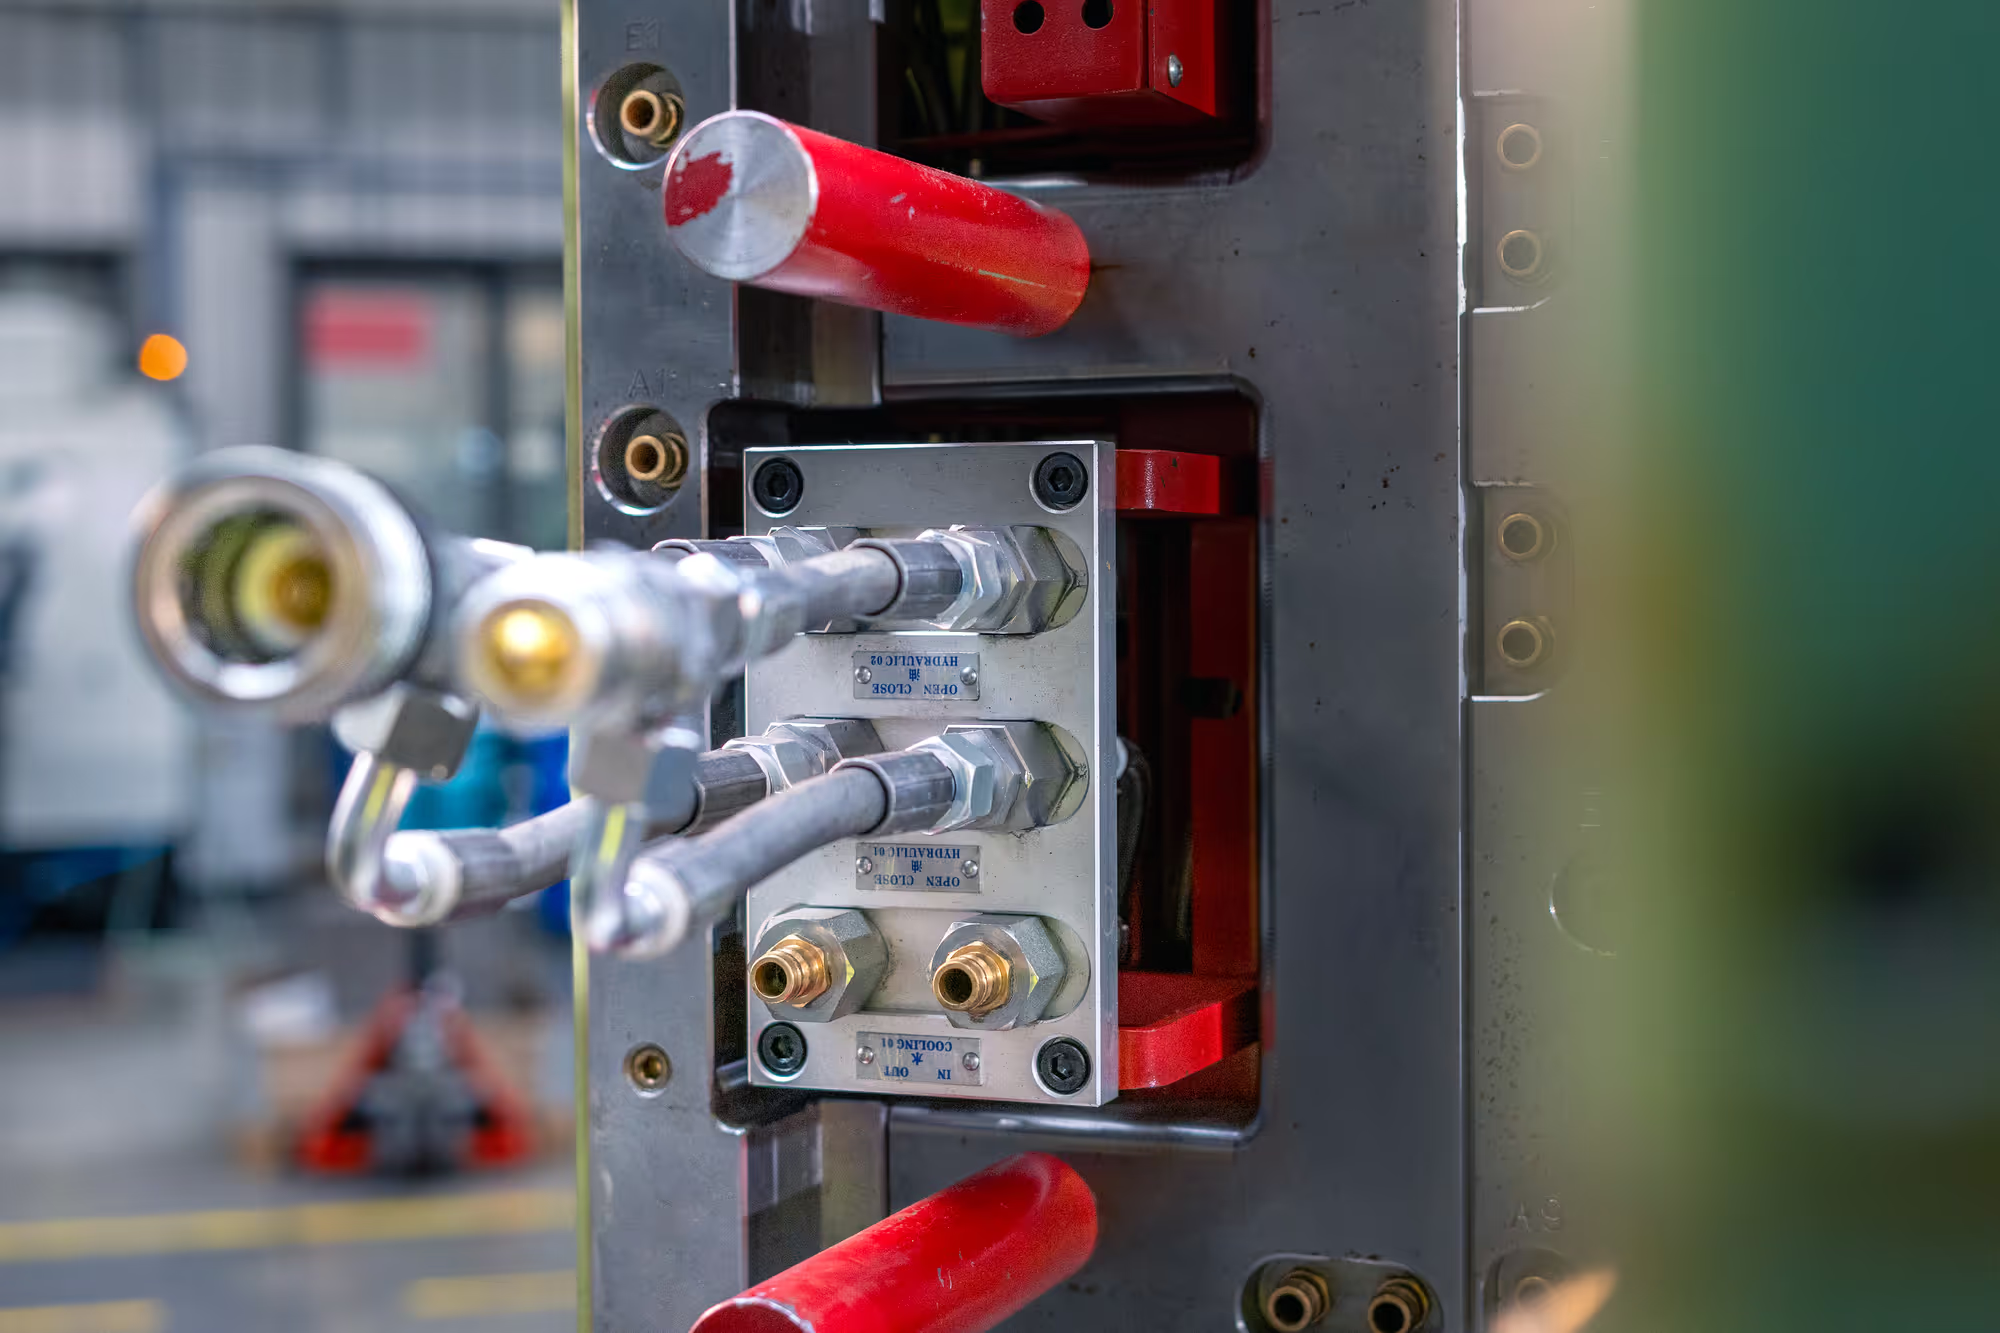
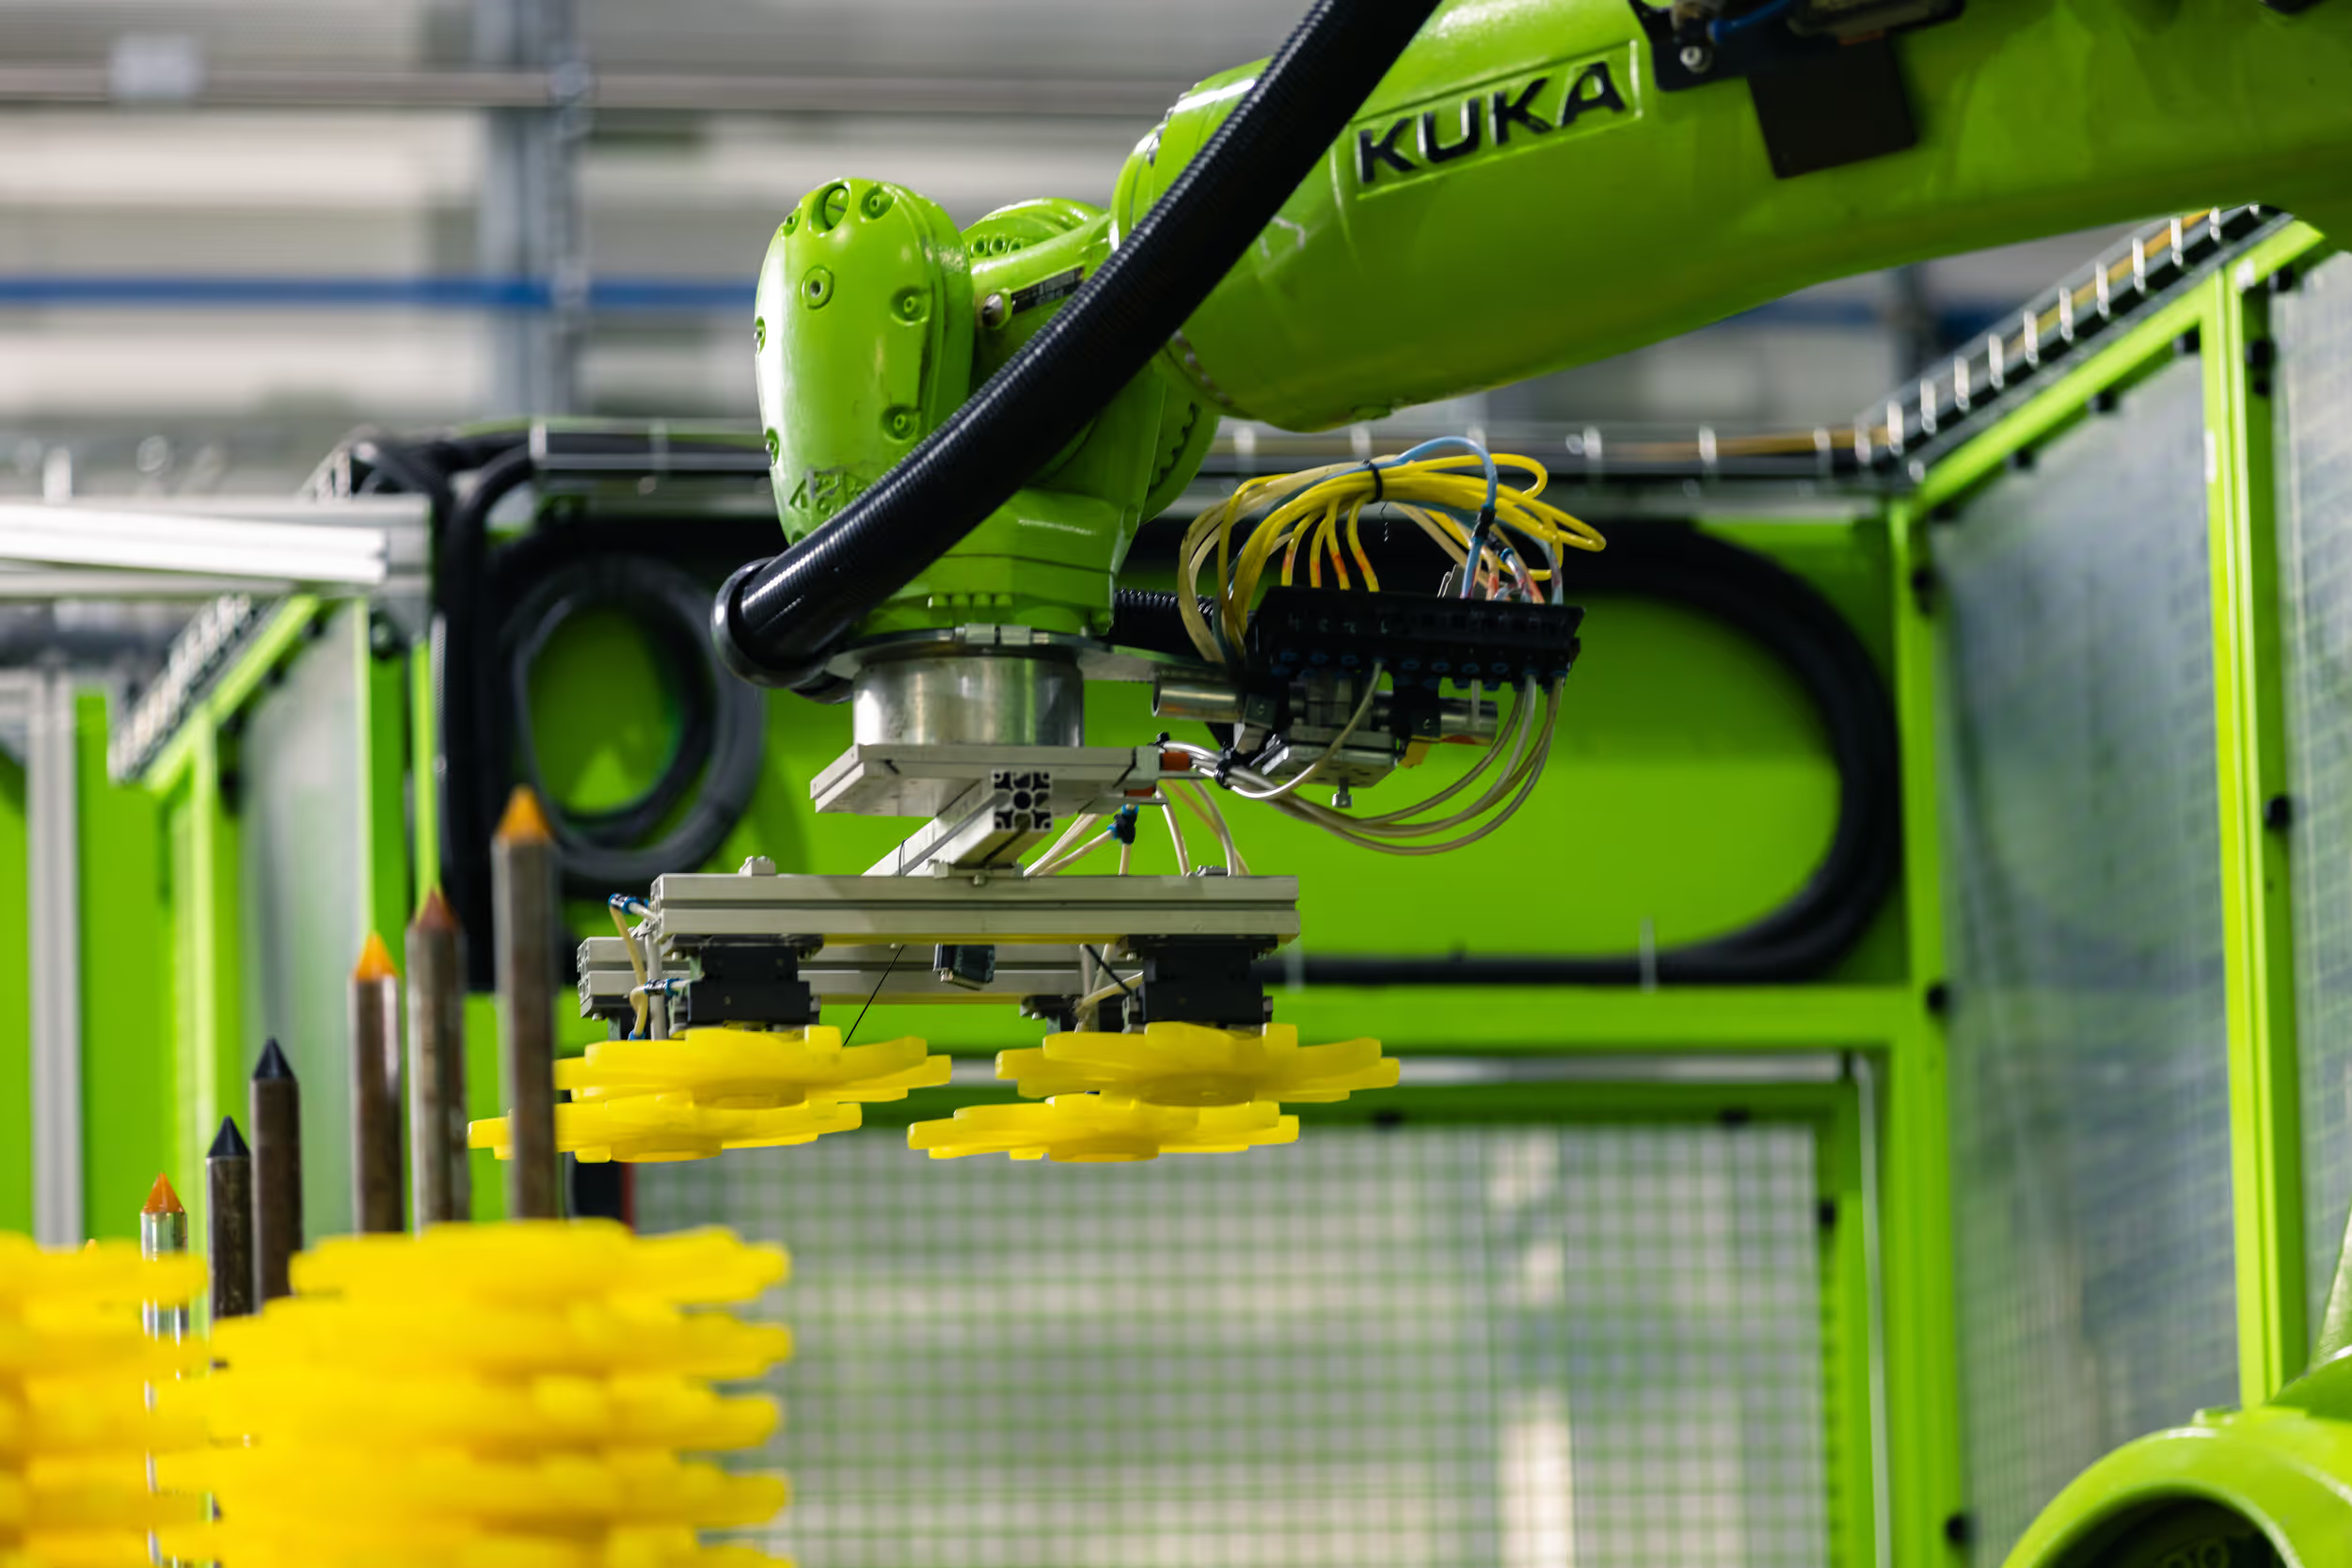
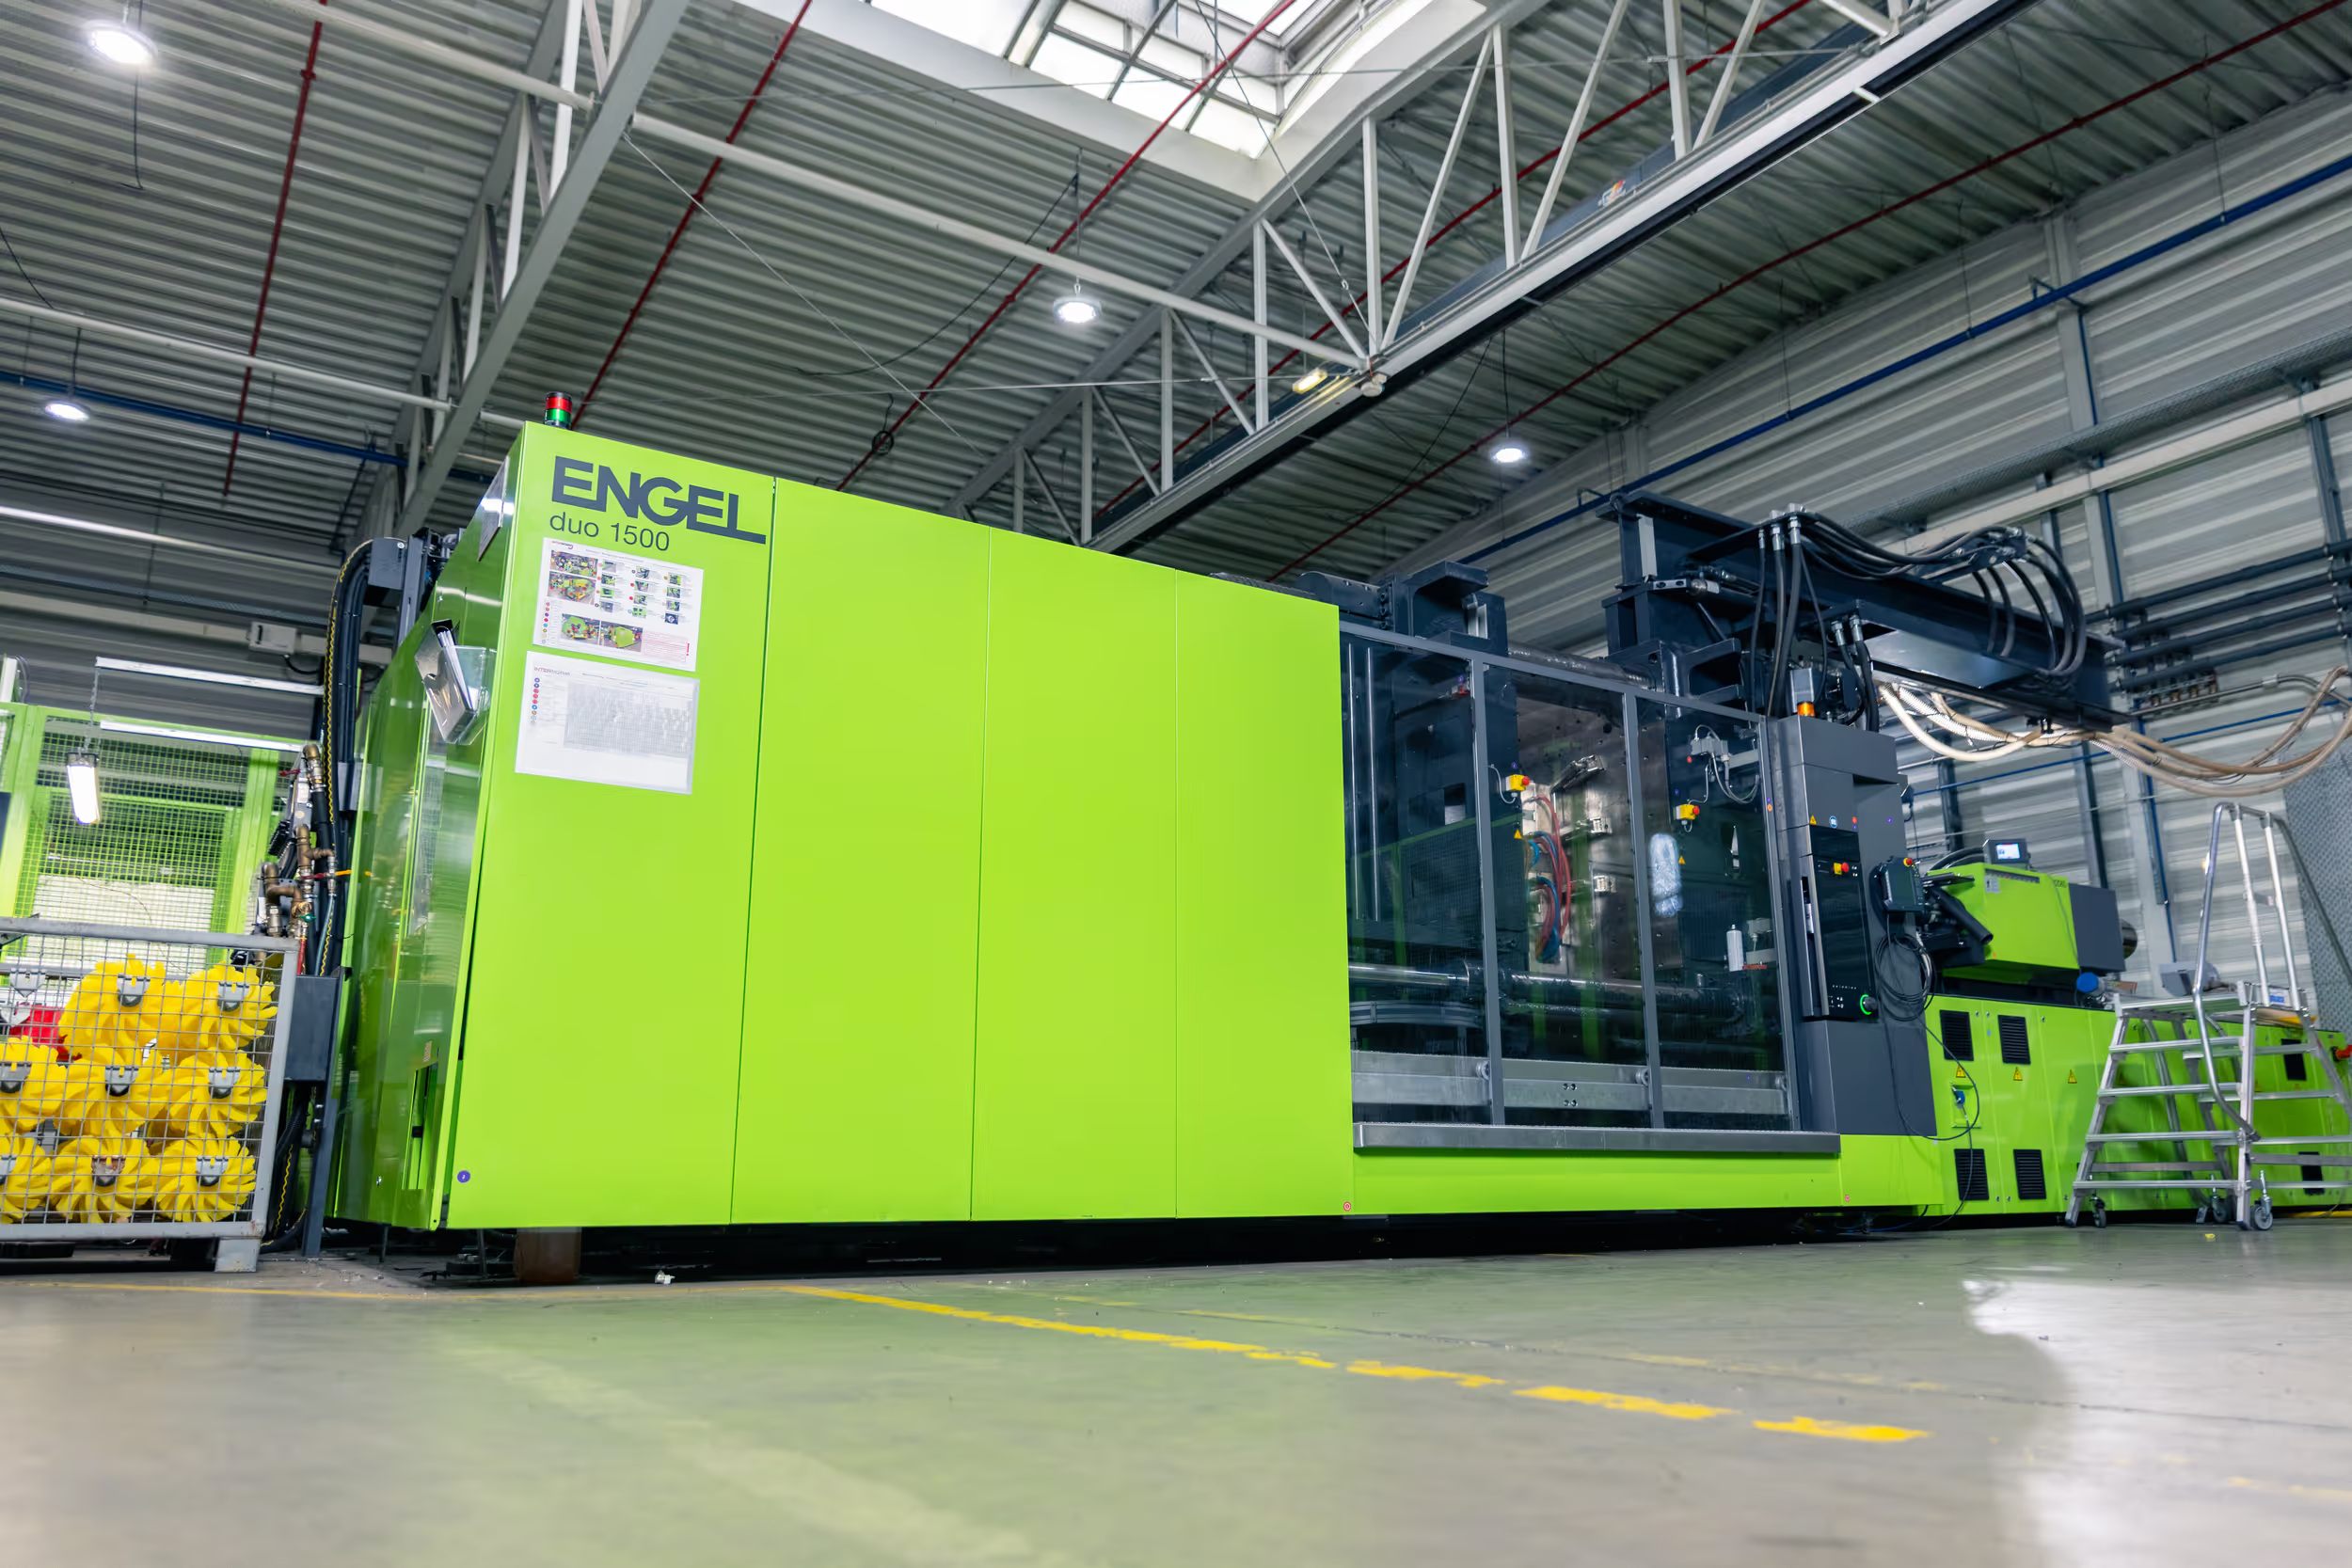
Der moderne Maschinenpark ist das Herzstück unserer Fertigung. Mit leistungsstarken Spritzgussanlagen und präziser Prozesstechnik stellen wir sicher, dass jedes Bauteil exakt nach Ihren Vorgaben und zugleich wirtschaftlich produziert wird. So sind wir bestens gerüstet, auch komplexe Anforderungen zuverlässig zu realisieren.
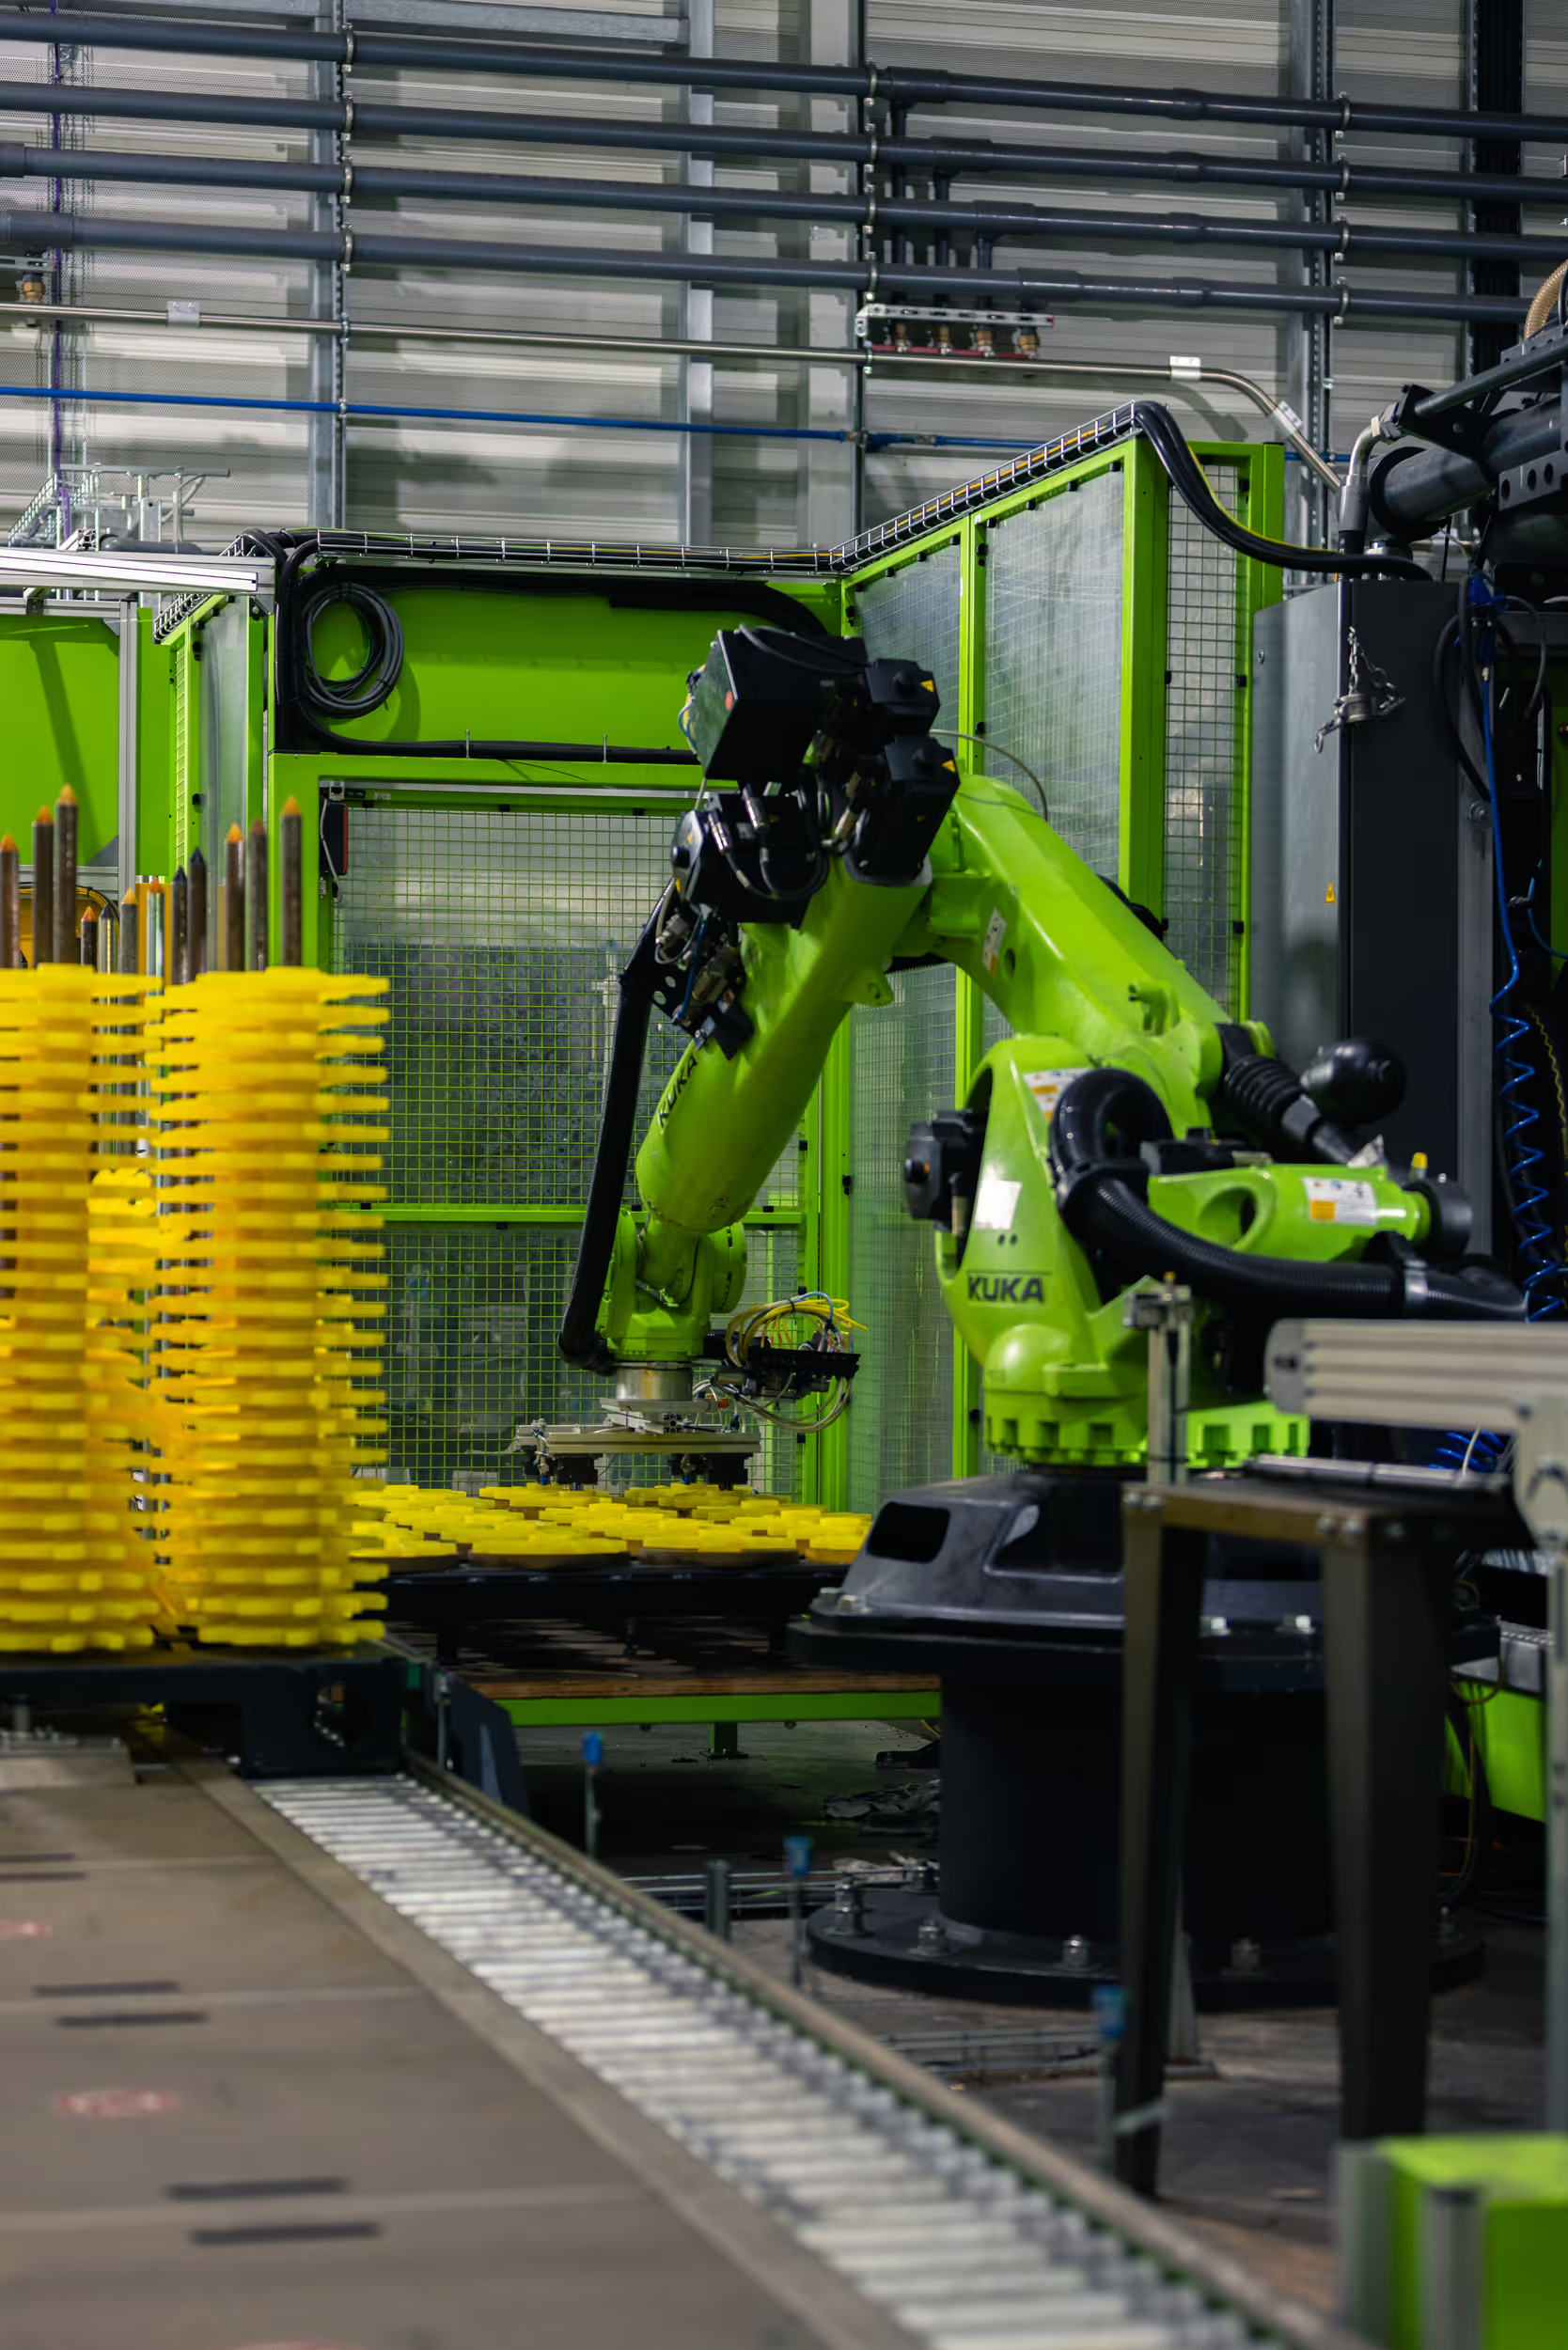
Unsere Leistungsfähigkeit in Zahlen
Hinter jedem Bauteil stecken präzise Technik und langjährige Erfahrung. Unsere Kennzahlen geben einen klaren Überblick über die Dimensionen, in denen wir für Sie arbeiten – von der Maschinenstärke bis zur Materialvielfalt.
maximale Schließkraft
Spritzgussmaschinen
Werkstoffe im Einsatz
Materialgewicht
Anwendungen aus dem Spritzguss
Entdecken Sie hier ausgewählte Referenzen aus unserer Spritzgussfertigung und überzeugen Sie sich von der Vielfalt und Qualität unserer umgesetzten Projekte.

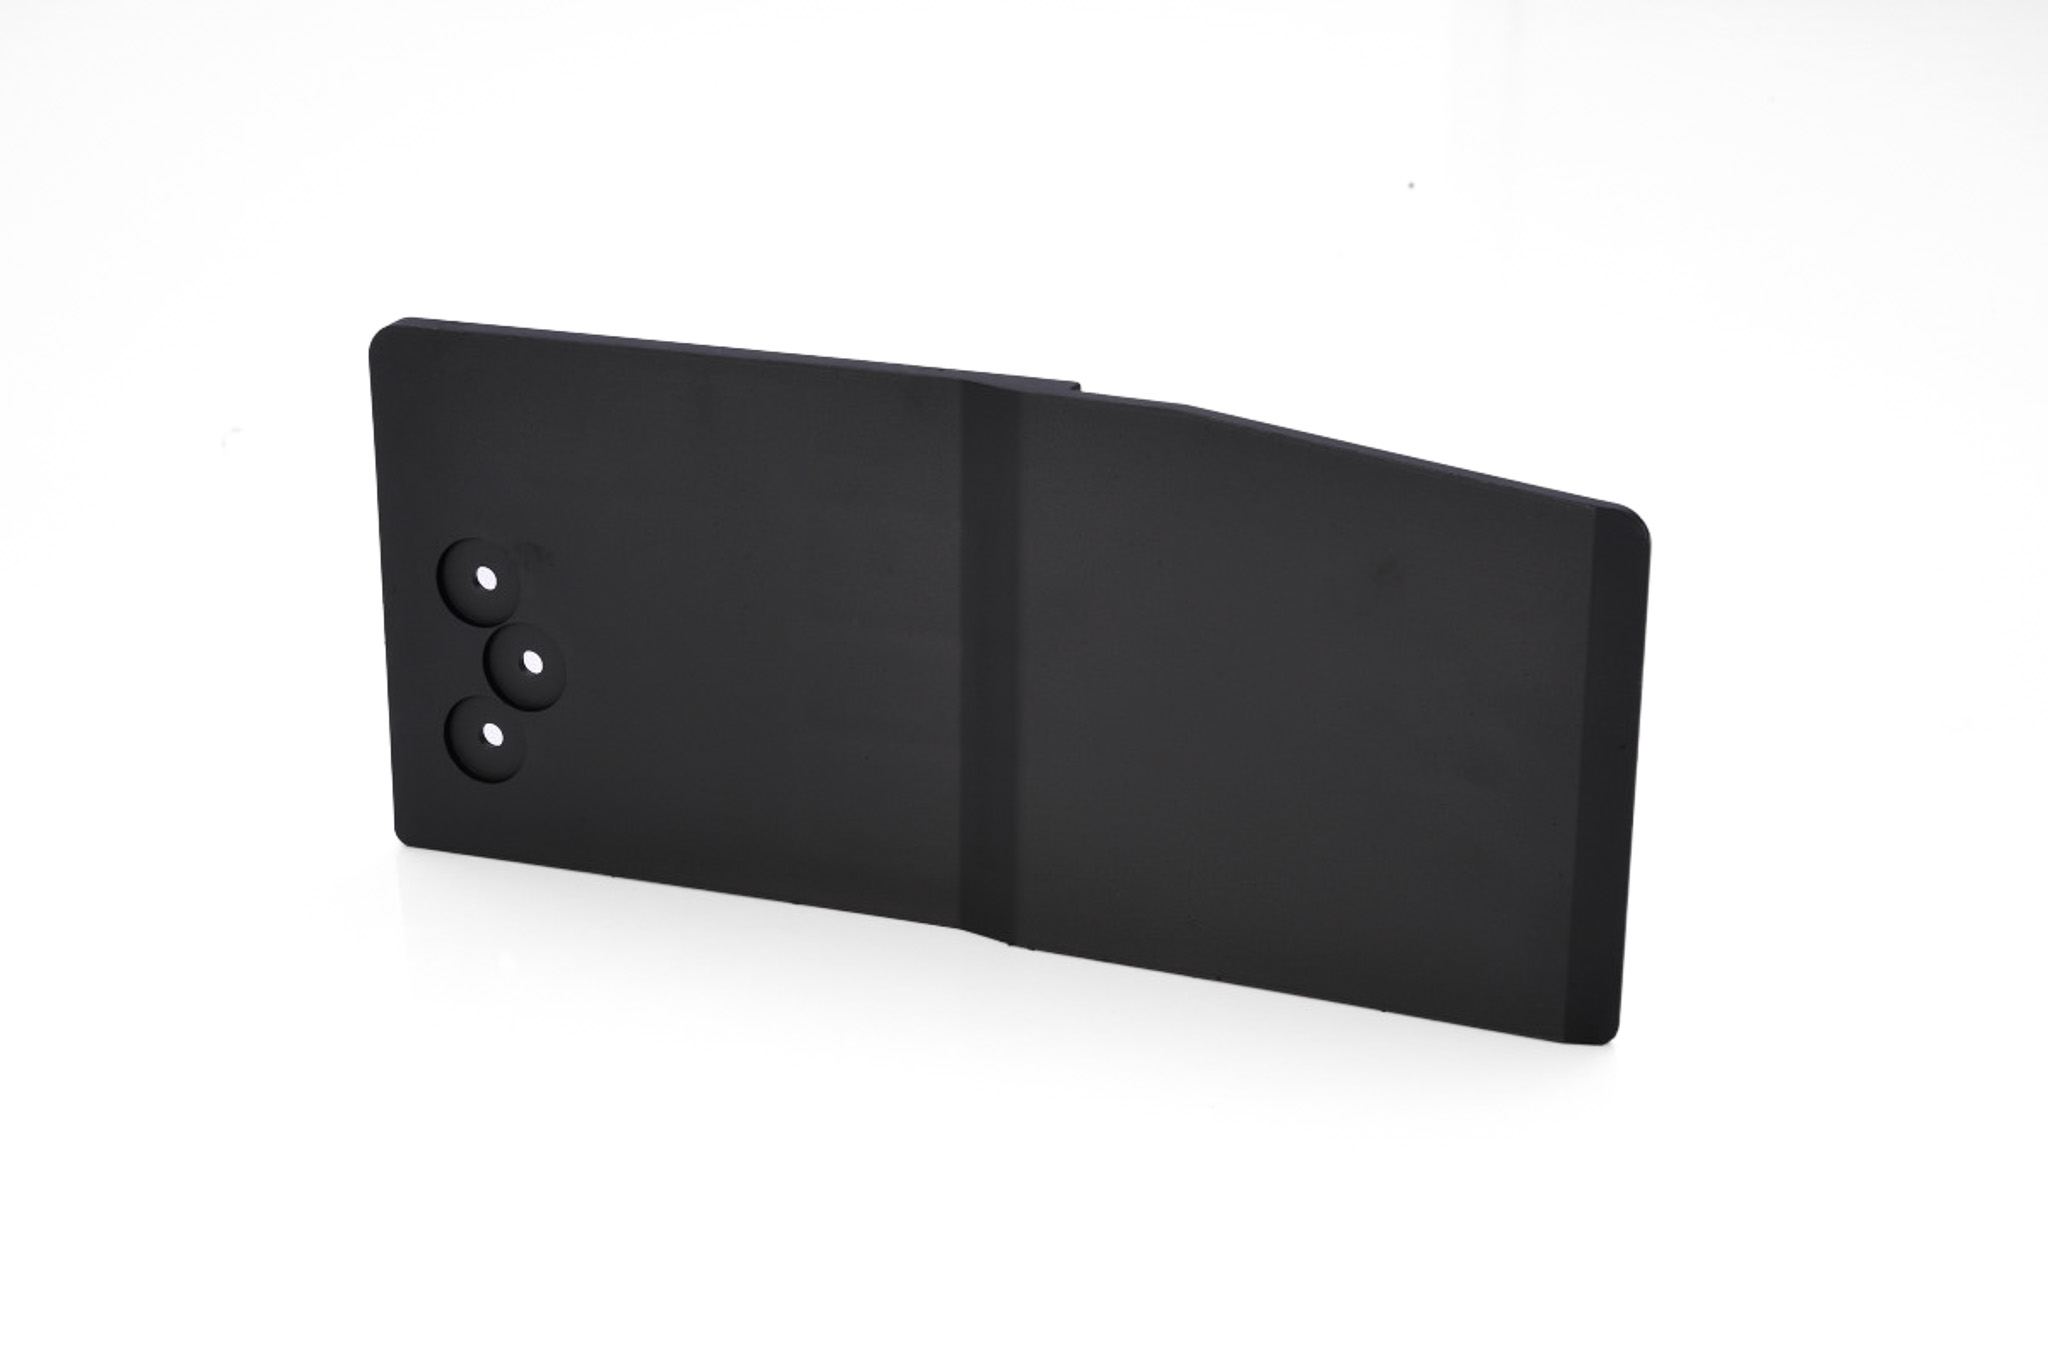
Verkleidungen
Robuste Kunststoffverkleidungen für Shuttle- und Fördersysteme. Gewichtsoptimiert, langlebig und passgenau gefertigt zum Schutz sensibler Komponenten.
Spritzguss
Baugruppen
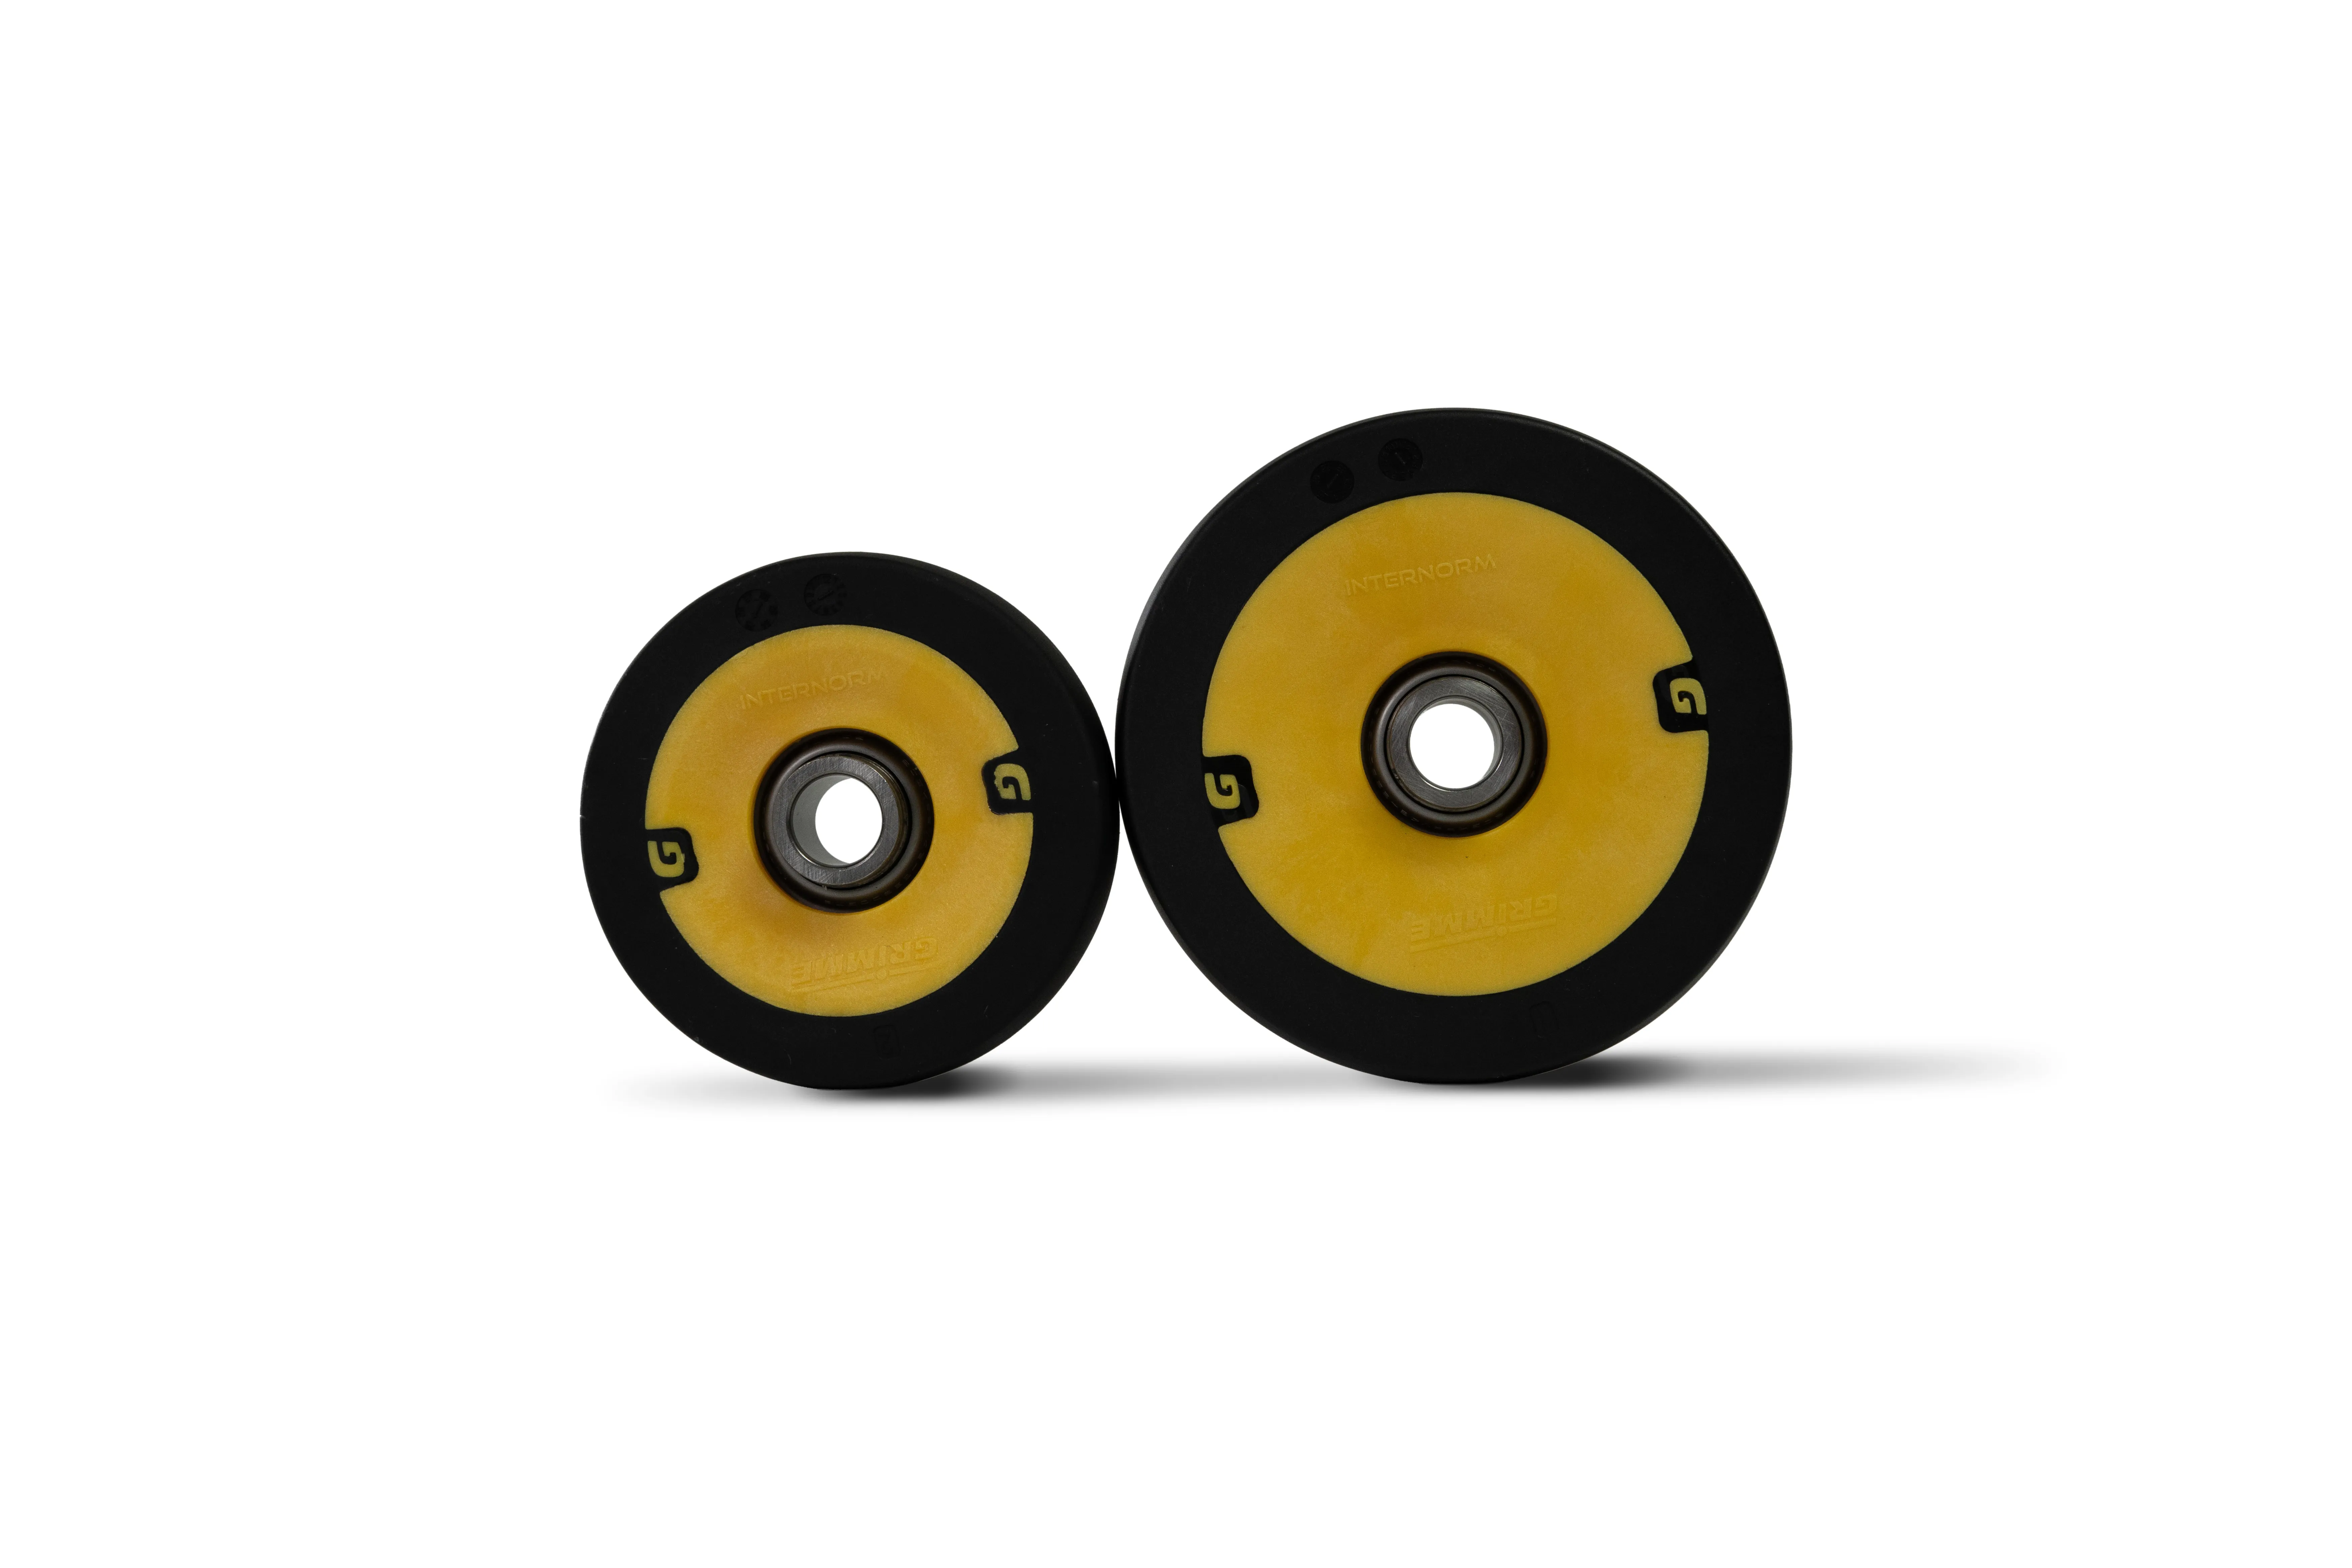
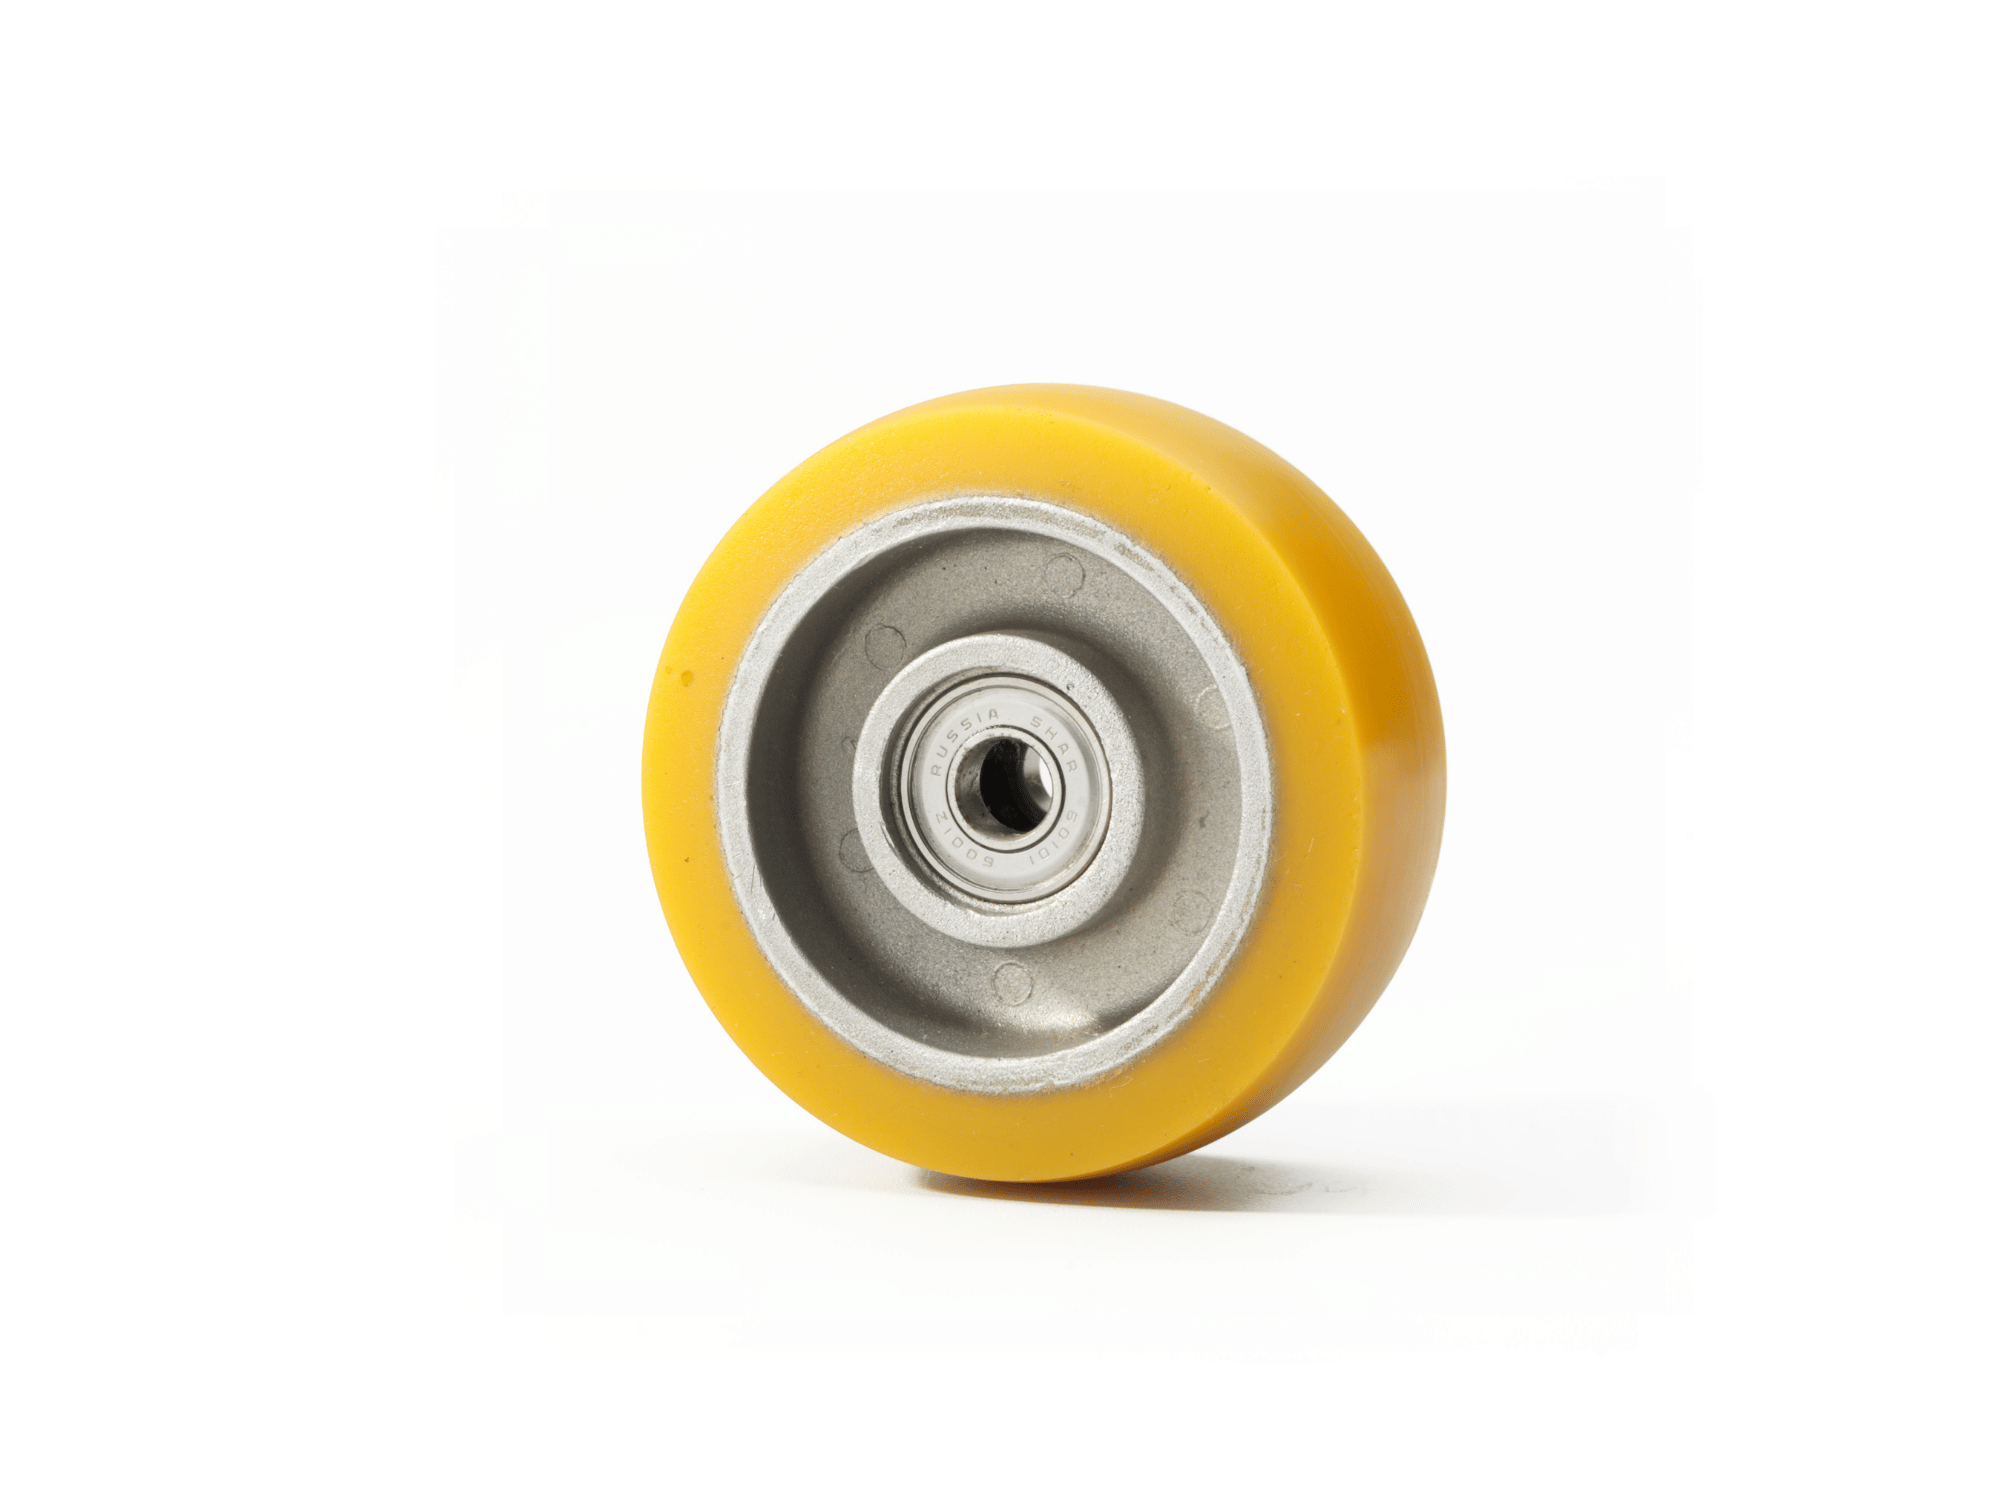
3K-Rolle
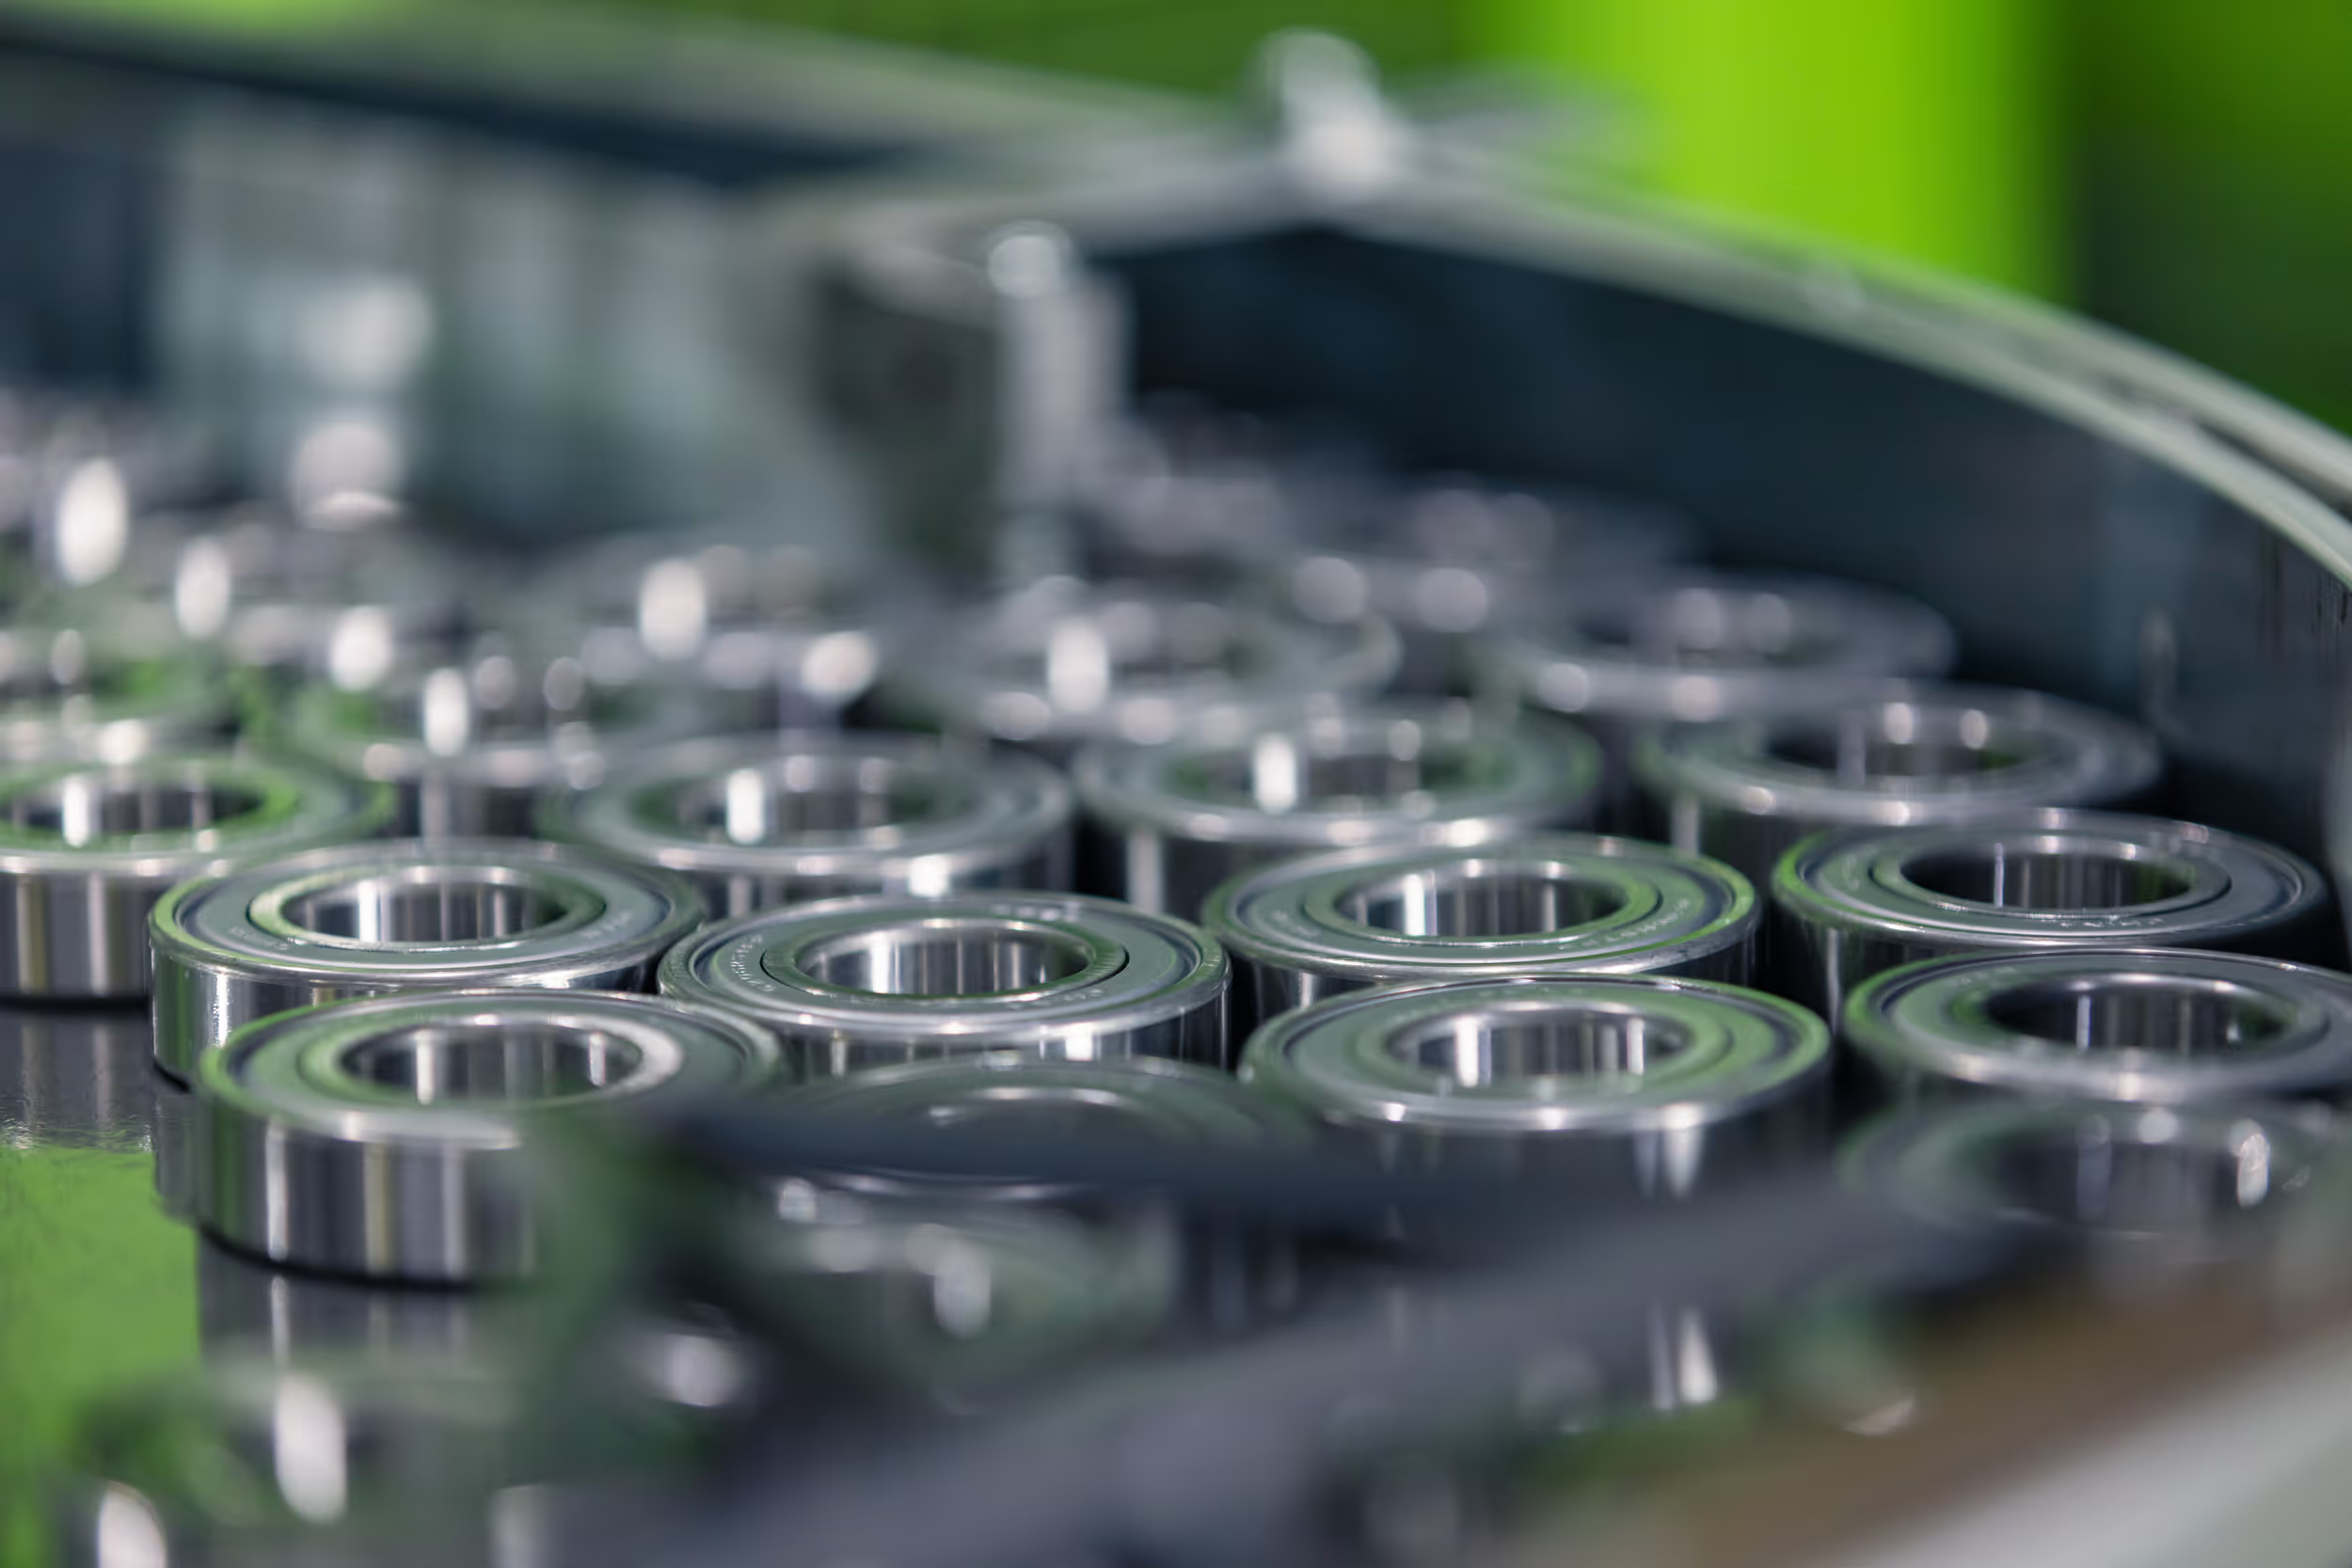
Extrem abriebfeste Drei-Komponenten-Rolle: Technische Optimierungen des Kugellagers, der Bandage und Felge sorgen für eine längere Lebensdauer.
Spritzguss
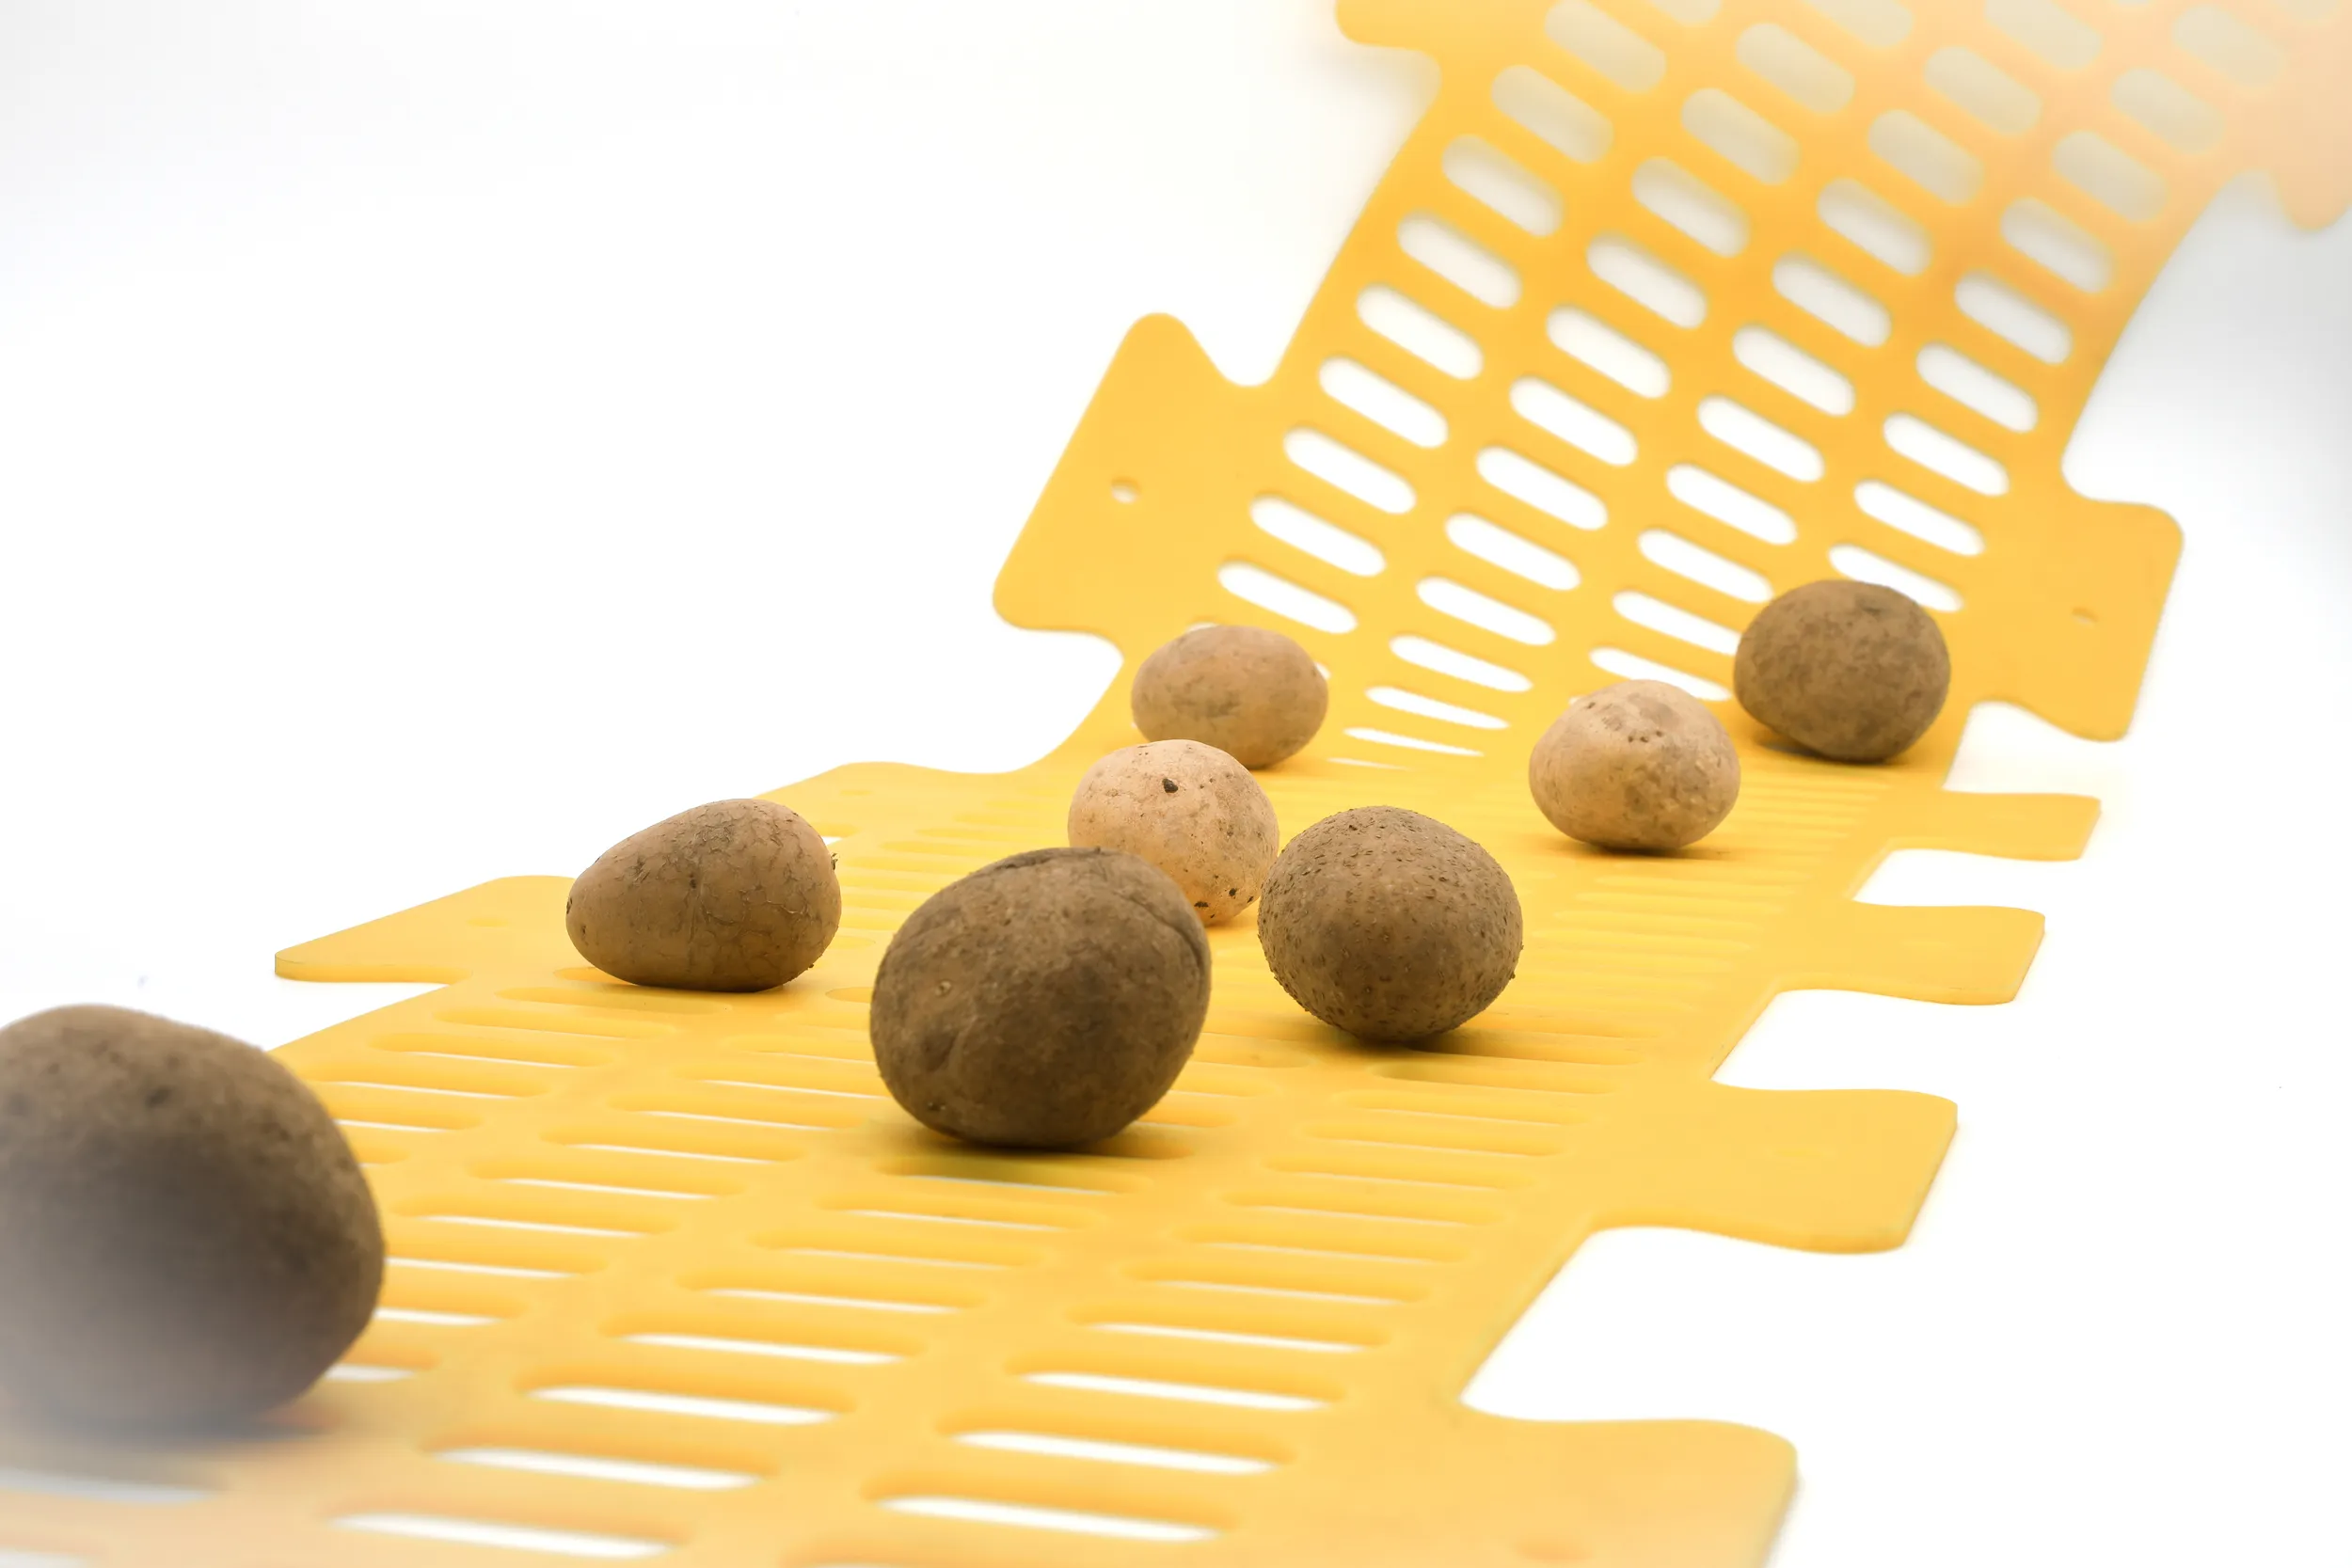
Förder-Siebtaschen
Förder-Siebtaschen aus hochfestem, dauerelastischem Polyurethan: Der weiche Siebtaschenboden und die luftgepolsterte Oberkante des Taschensteges gewährleisten maximale Produktschonung.
Spritzguss
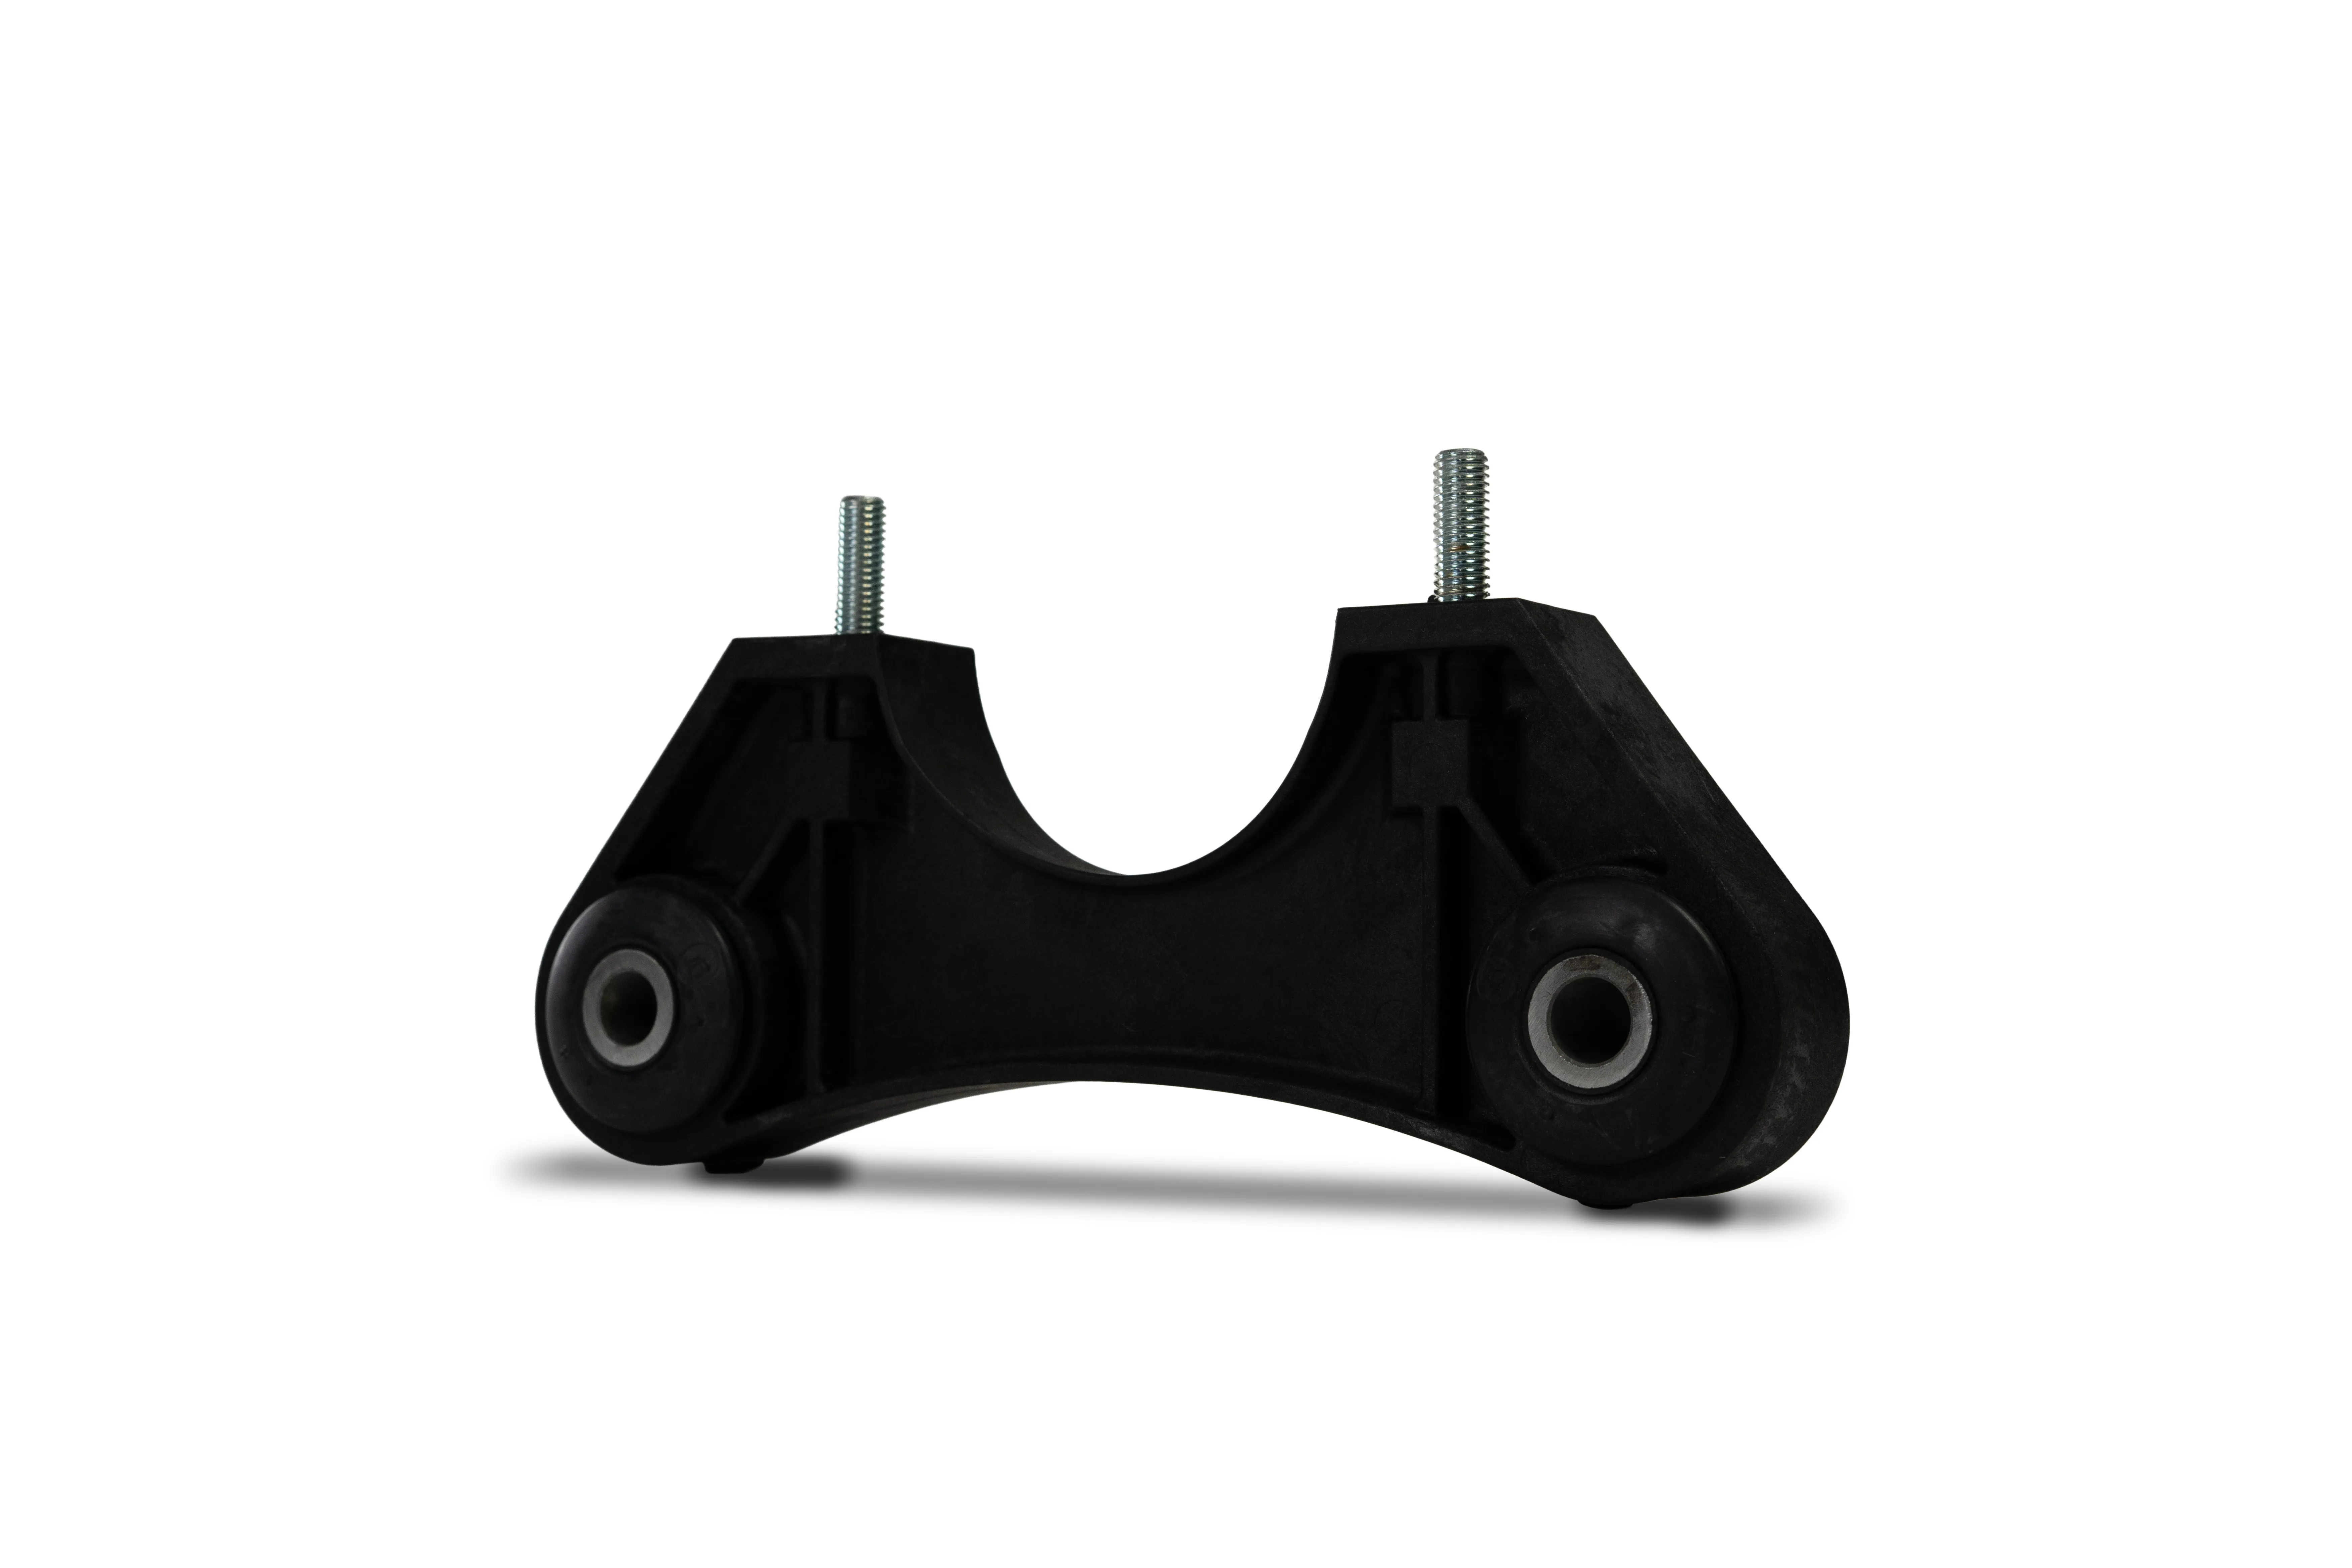
Halter mit Gummi
Hybridbauteil (Gummi, Kunststoff, Stahl) aus hochglasfaserverstärktem Material, Gewichtsreduktion im Vergleich zum Stahlbauteil, NVH optimiert
Spritzguss

Kunststoffwanne
Speziell entwickelte Kunststoffwanne zur Warenpräsentation in der Lebensmittelindustrie - FDA konform.
Spritzguss
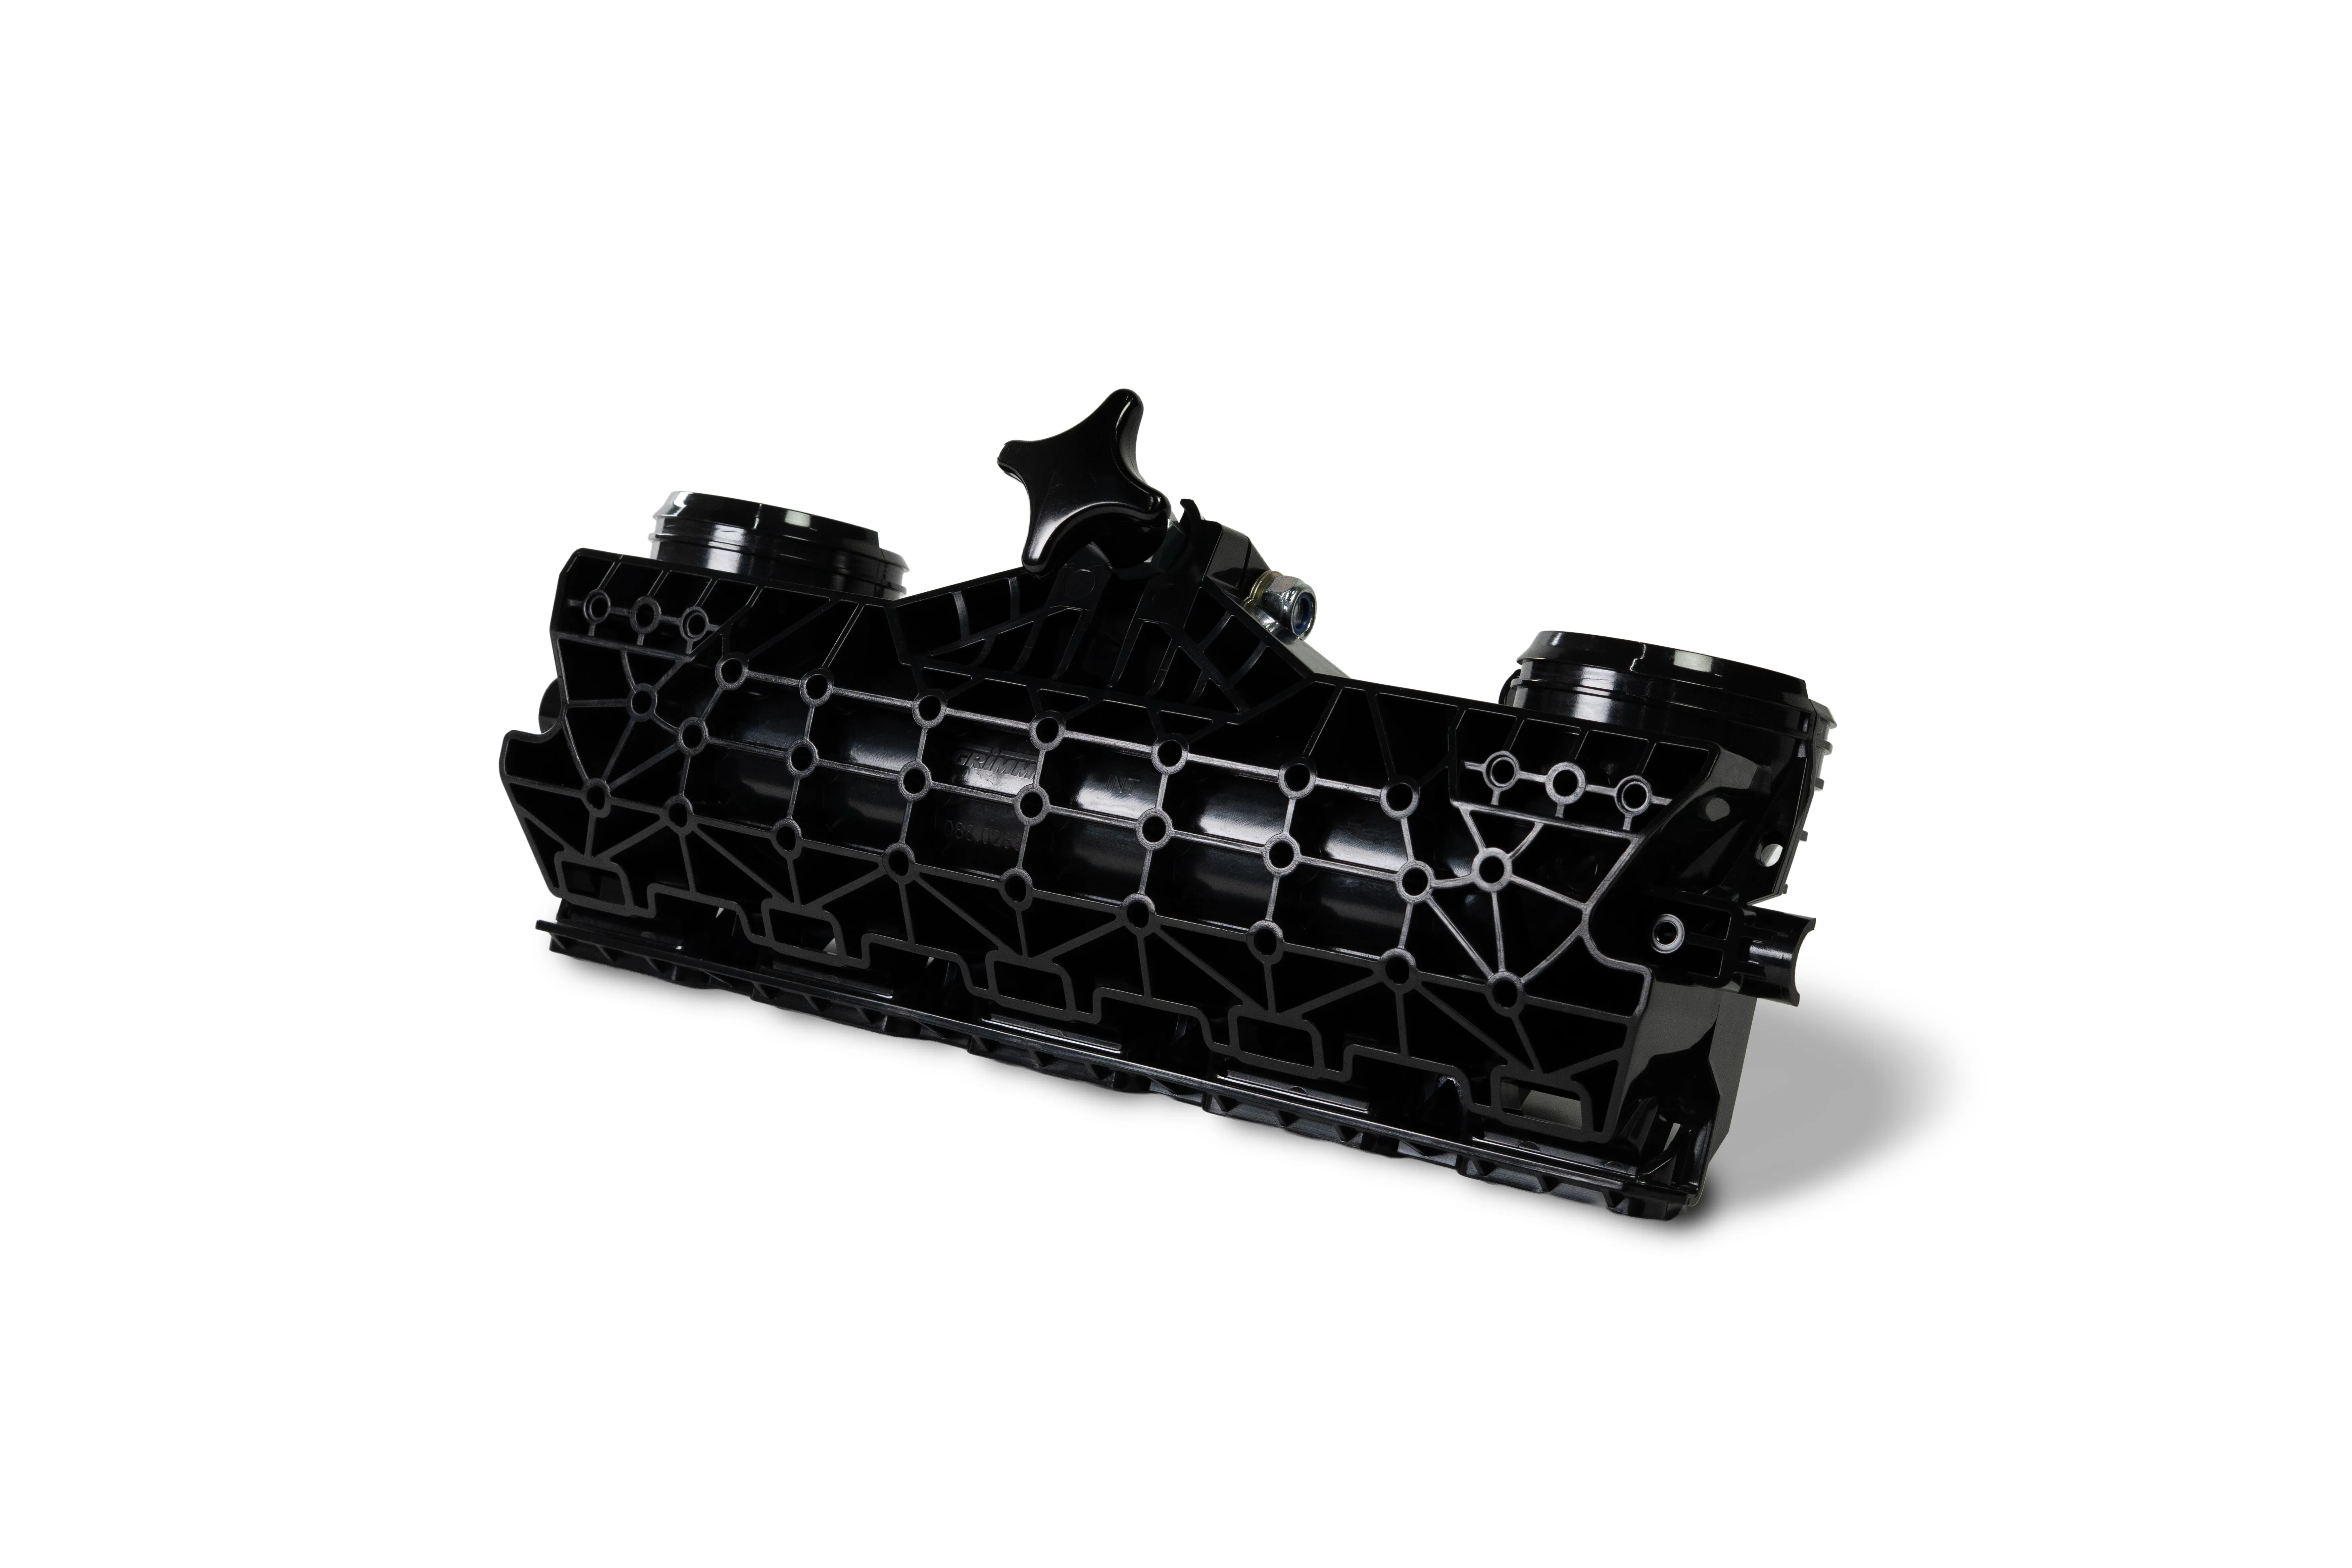
Dosierelement
Die Verwendung von abriebfestem Kunststoff anstelle von Stahl führt zu einer Gewichtsreduktion und einer verlängerten Lebensdauer der Dosierwelle, wodurch die Performance verbessert wird.
Spritzguss
Baugruppen
Weitere Möglichkeiten für Ihre Fertigung
Nicht jedes Projekt setzt auf Spritzguss. Für Prototypen, Kleinserien oder die Montage kompletter Systeme bieten wir Ihnen alternative Verfahren.
Gießen
Prototypen, Vorserien und Kleinserien bis zu 1.000 Stück
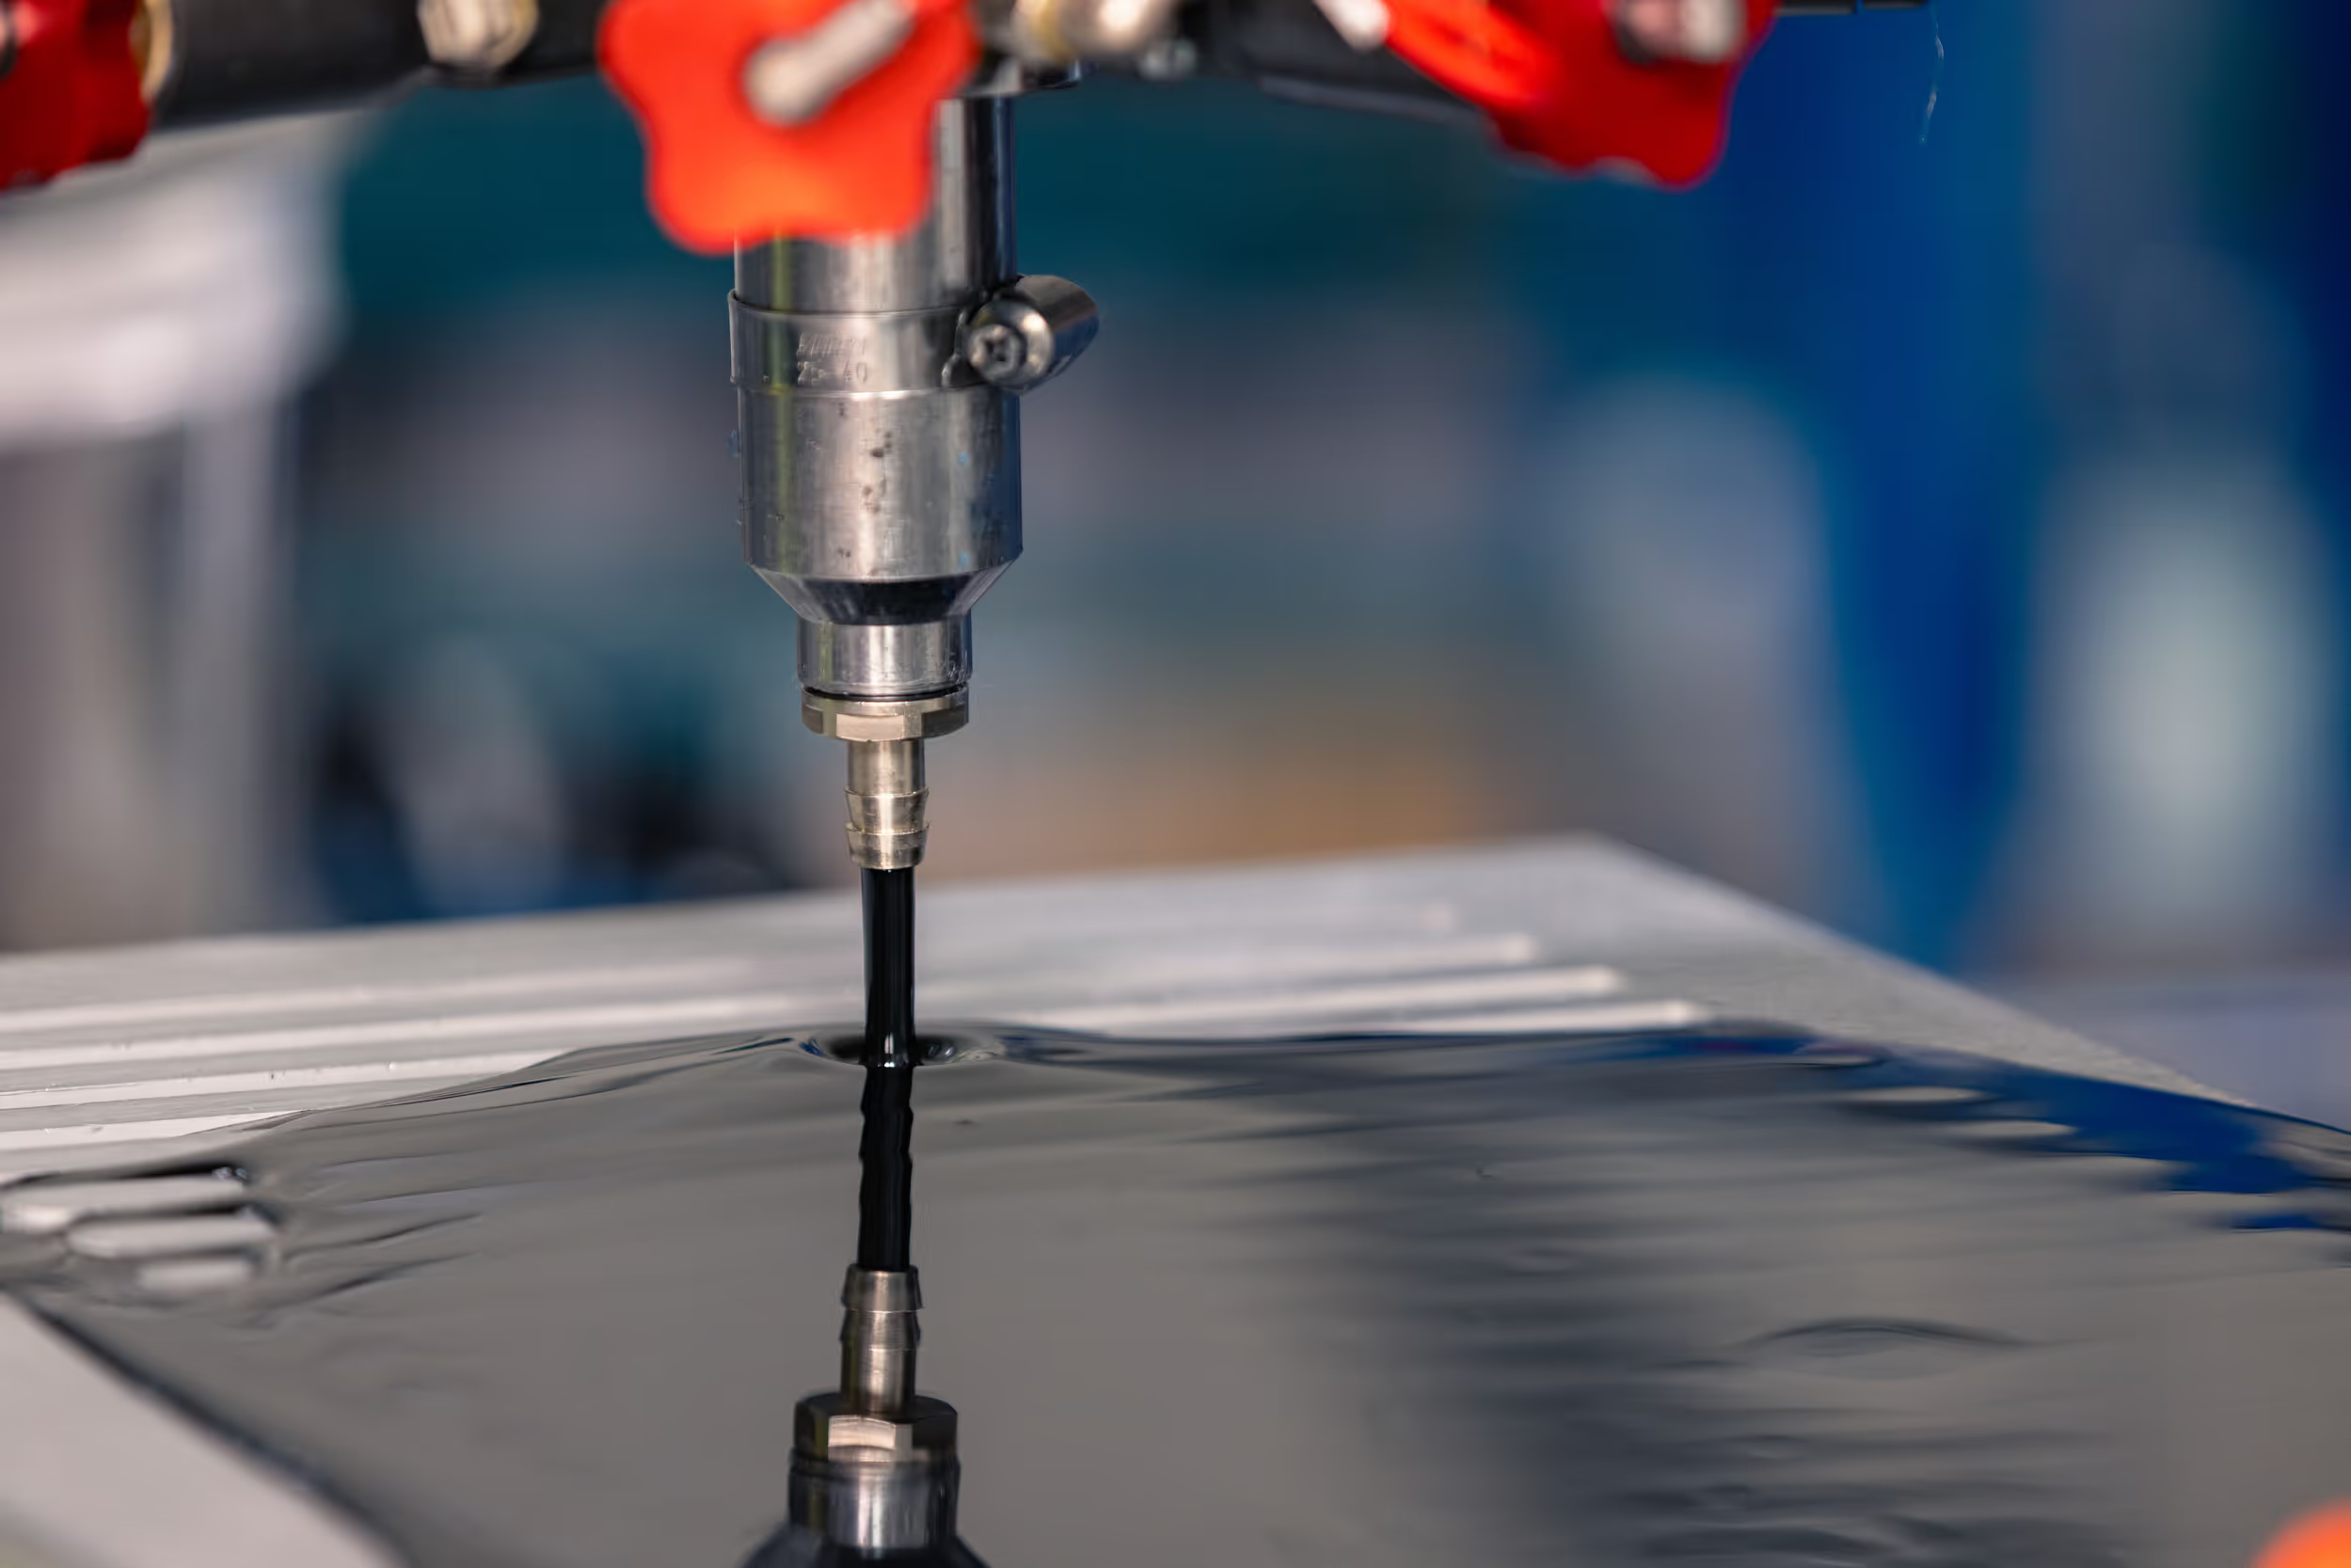
Dieses Verfahren ermöglicht die schnelle und kostengünstige Fertigung komplexer Bauteile, auch ohne hohe initiale Werkzeugkosten.

Baugruppen
Kleinserie bis Großserie
Wir montieren für Sie komplette Baugruppen – inklusive Zukaufteilen, Oberflächenveredelung und finaler Prüfung. Sie erhalten eine einbaufertige Lösung aus einer Hand.

Was ist das Spritzgussverfahren?
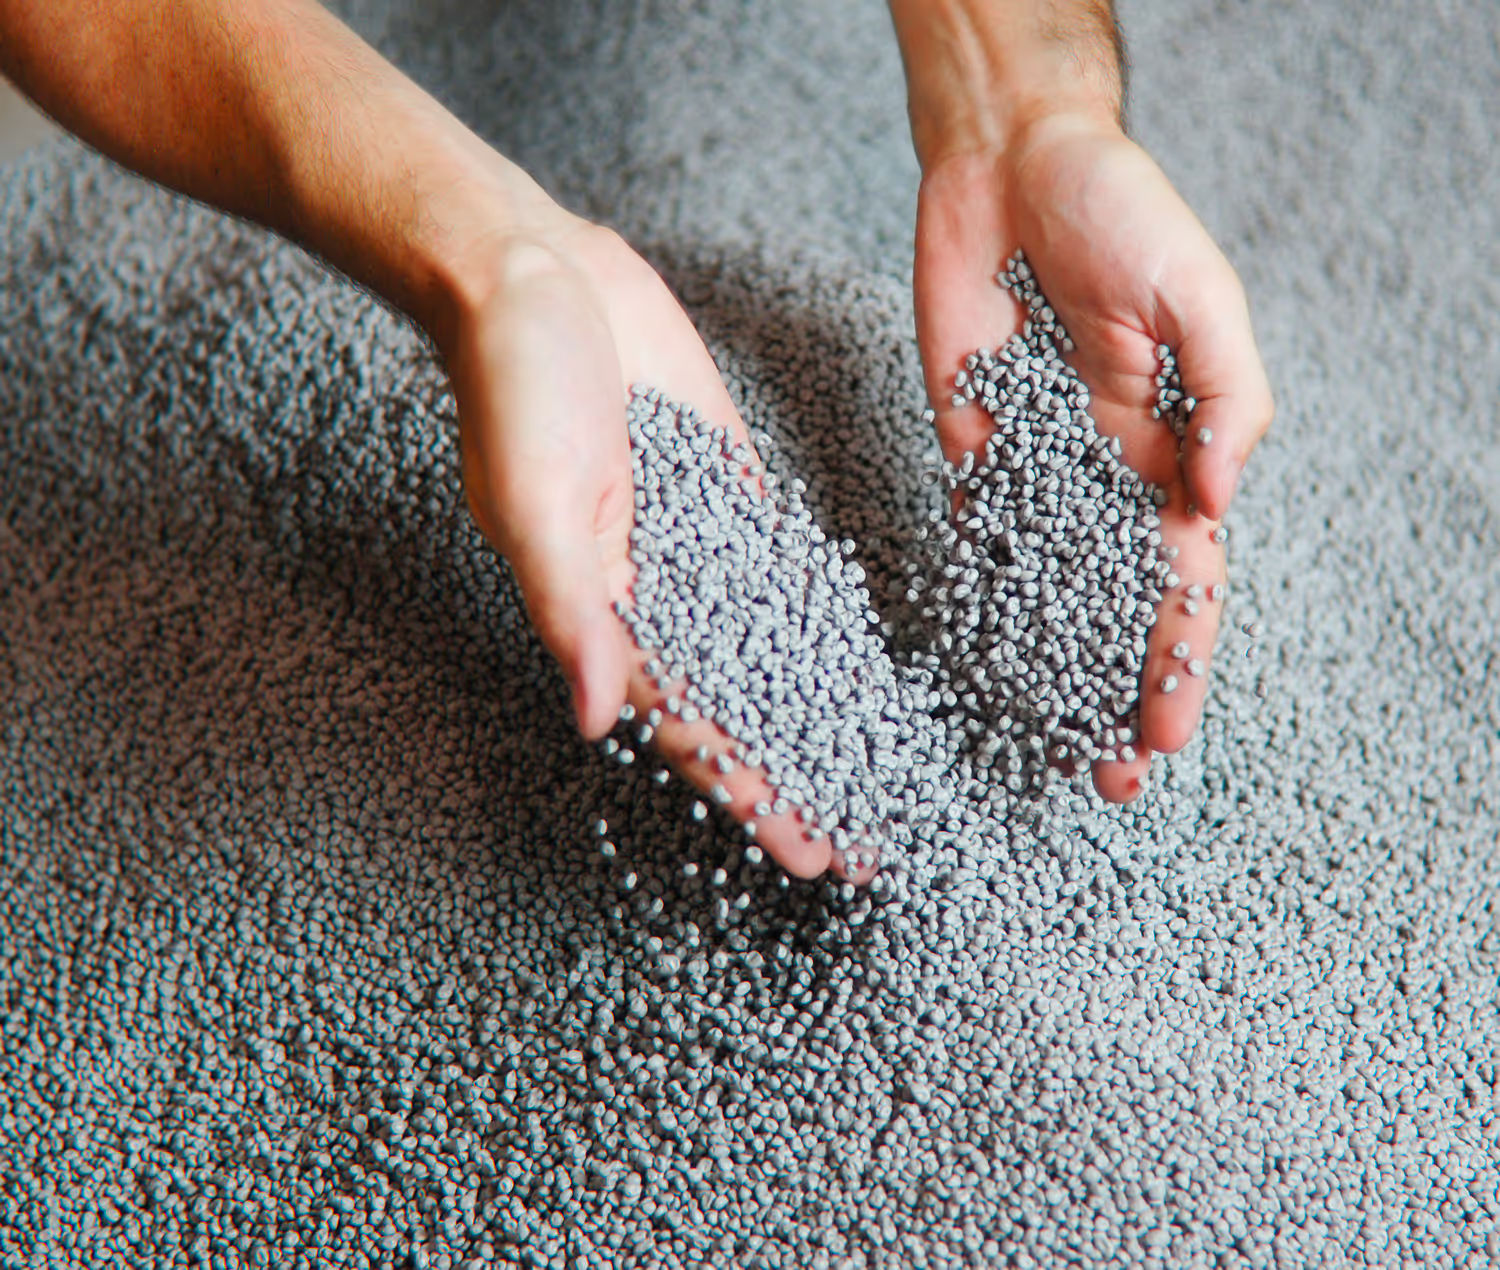
Spritzguss, auch Spritzgießen genannt, ist ein thermisches Urformverfahren, das in der Kunststoffverarbeitung eingesetzt wird. Bei diesem Fertigungsverfahren wird Kunststoffgranulat plastifiziert und unter hohem Druck in eine Werkzeugform, auch Kavität genannt, eingespritzt. Nach dem Abkühlen entsteht ein formstabiles Bauteil mit präzisen Abmessungen. Das Verfahren eignet sich für die wirtschaftliche Serienfertigung von Kunststoffteilen mit komplexen Geometrien, engen Toleranzen und reproduzierbaren Materialeigenschaften.
Im Vergleich zu Extrusion, Blasformen und 3D-Druck ermöglicht das Spritzgießen die wirtschaftliche und hochpräzise Herstellung komplexer Kunststoffbauteile in großen Stückzahlen ab 1.000 Stück. Während Extrusion kontinuierliche Profile, Blasformen Hohlkörper und 3D-Druck schichtweise Einzelteile erzeugt, liefert der Spritzguss höchste Effizienz, Maßhaltigkeit und Serienqualität.
So funktioniert das Spritzgussverfahren
Aufbau der Spritzgießmaschine
Eine moderne Spritzgießmaschine besteht aus vier zentralen Baugruppen: Plastifiziereinheit, Schließeinheit, Formwerkzeug und Steuerung.
In der Plastifiziereinheit wird das Kunststoffgranulat verarbeitet. Das Herzstück bildet die Schnecke, die das Material durch Rotation fördert, aufschmilzt, homogenisiert und anschließend als präzise dosierte Kunststoffschmelze in das Werkzeug einspritzt. Sie vereint damit das Plastifizieren und Einspritzen in einem einzigen Element und ist entscheidend für eine konstante Bauteilqualität.
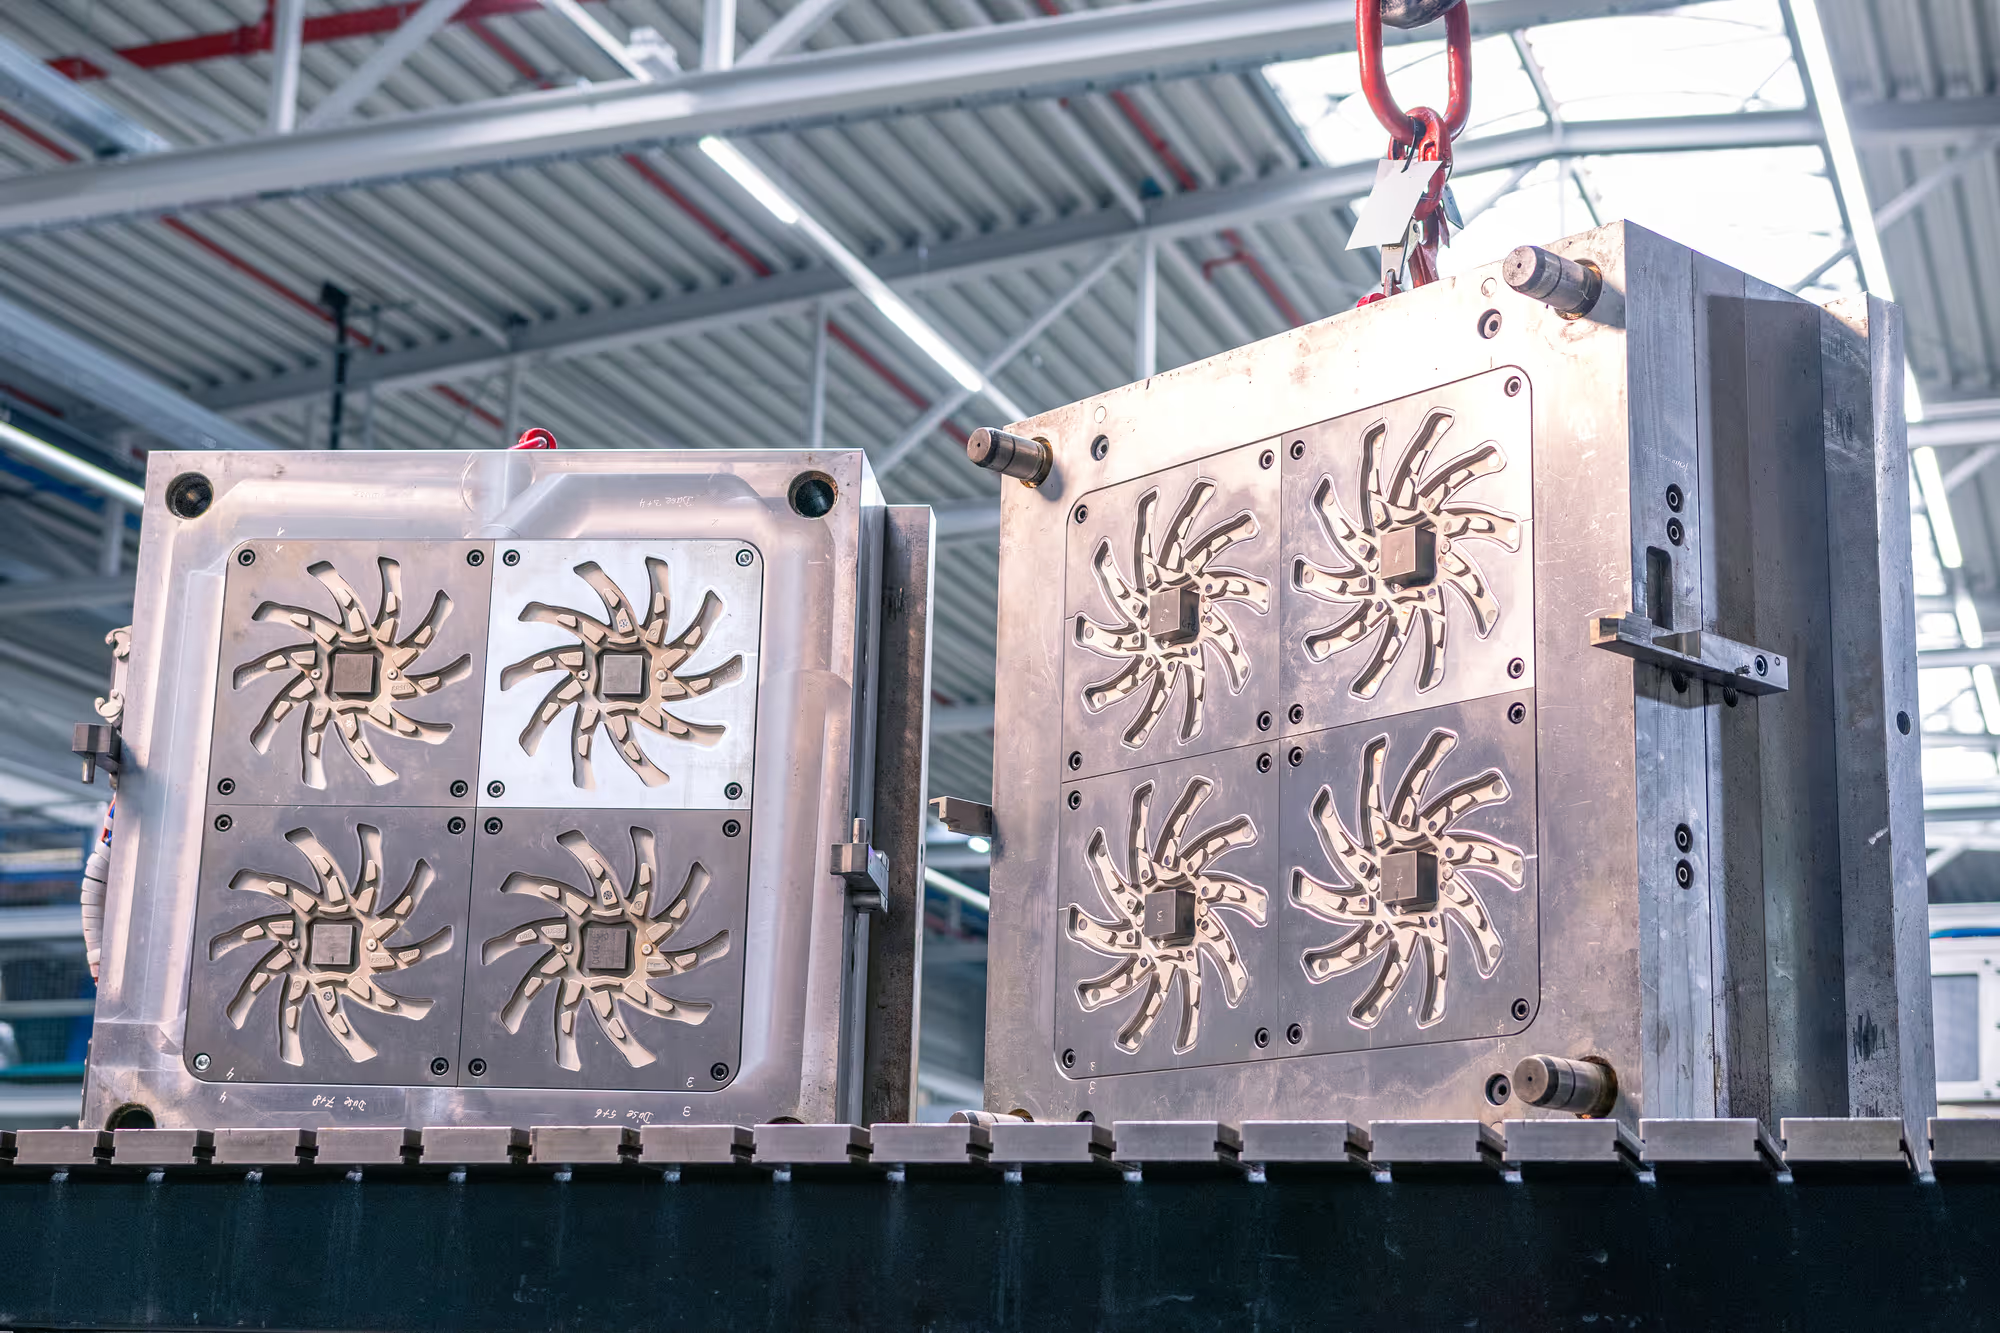
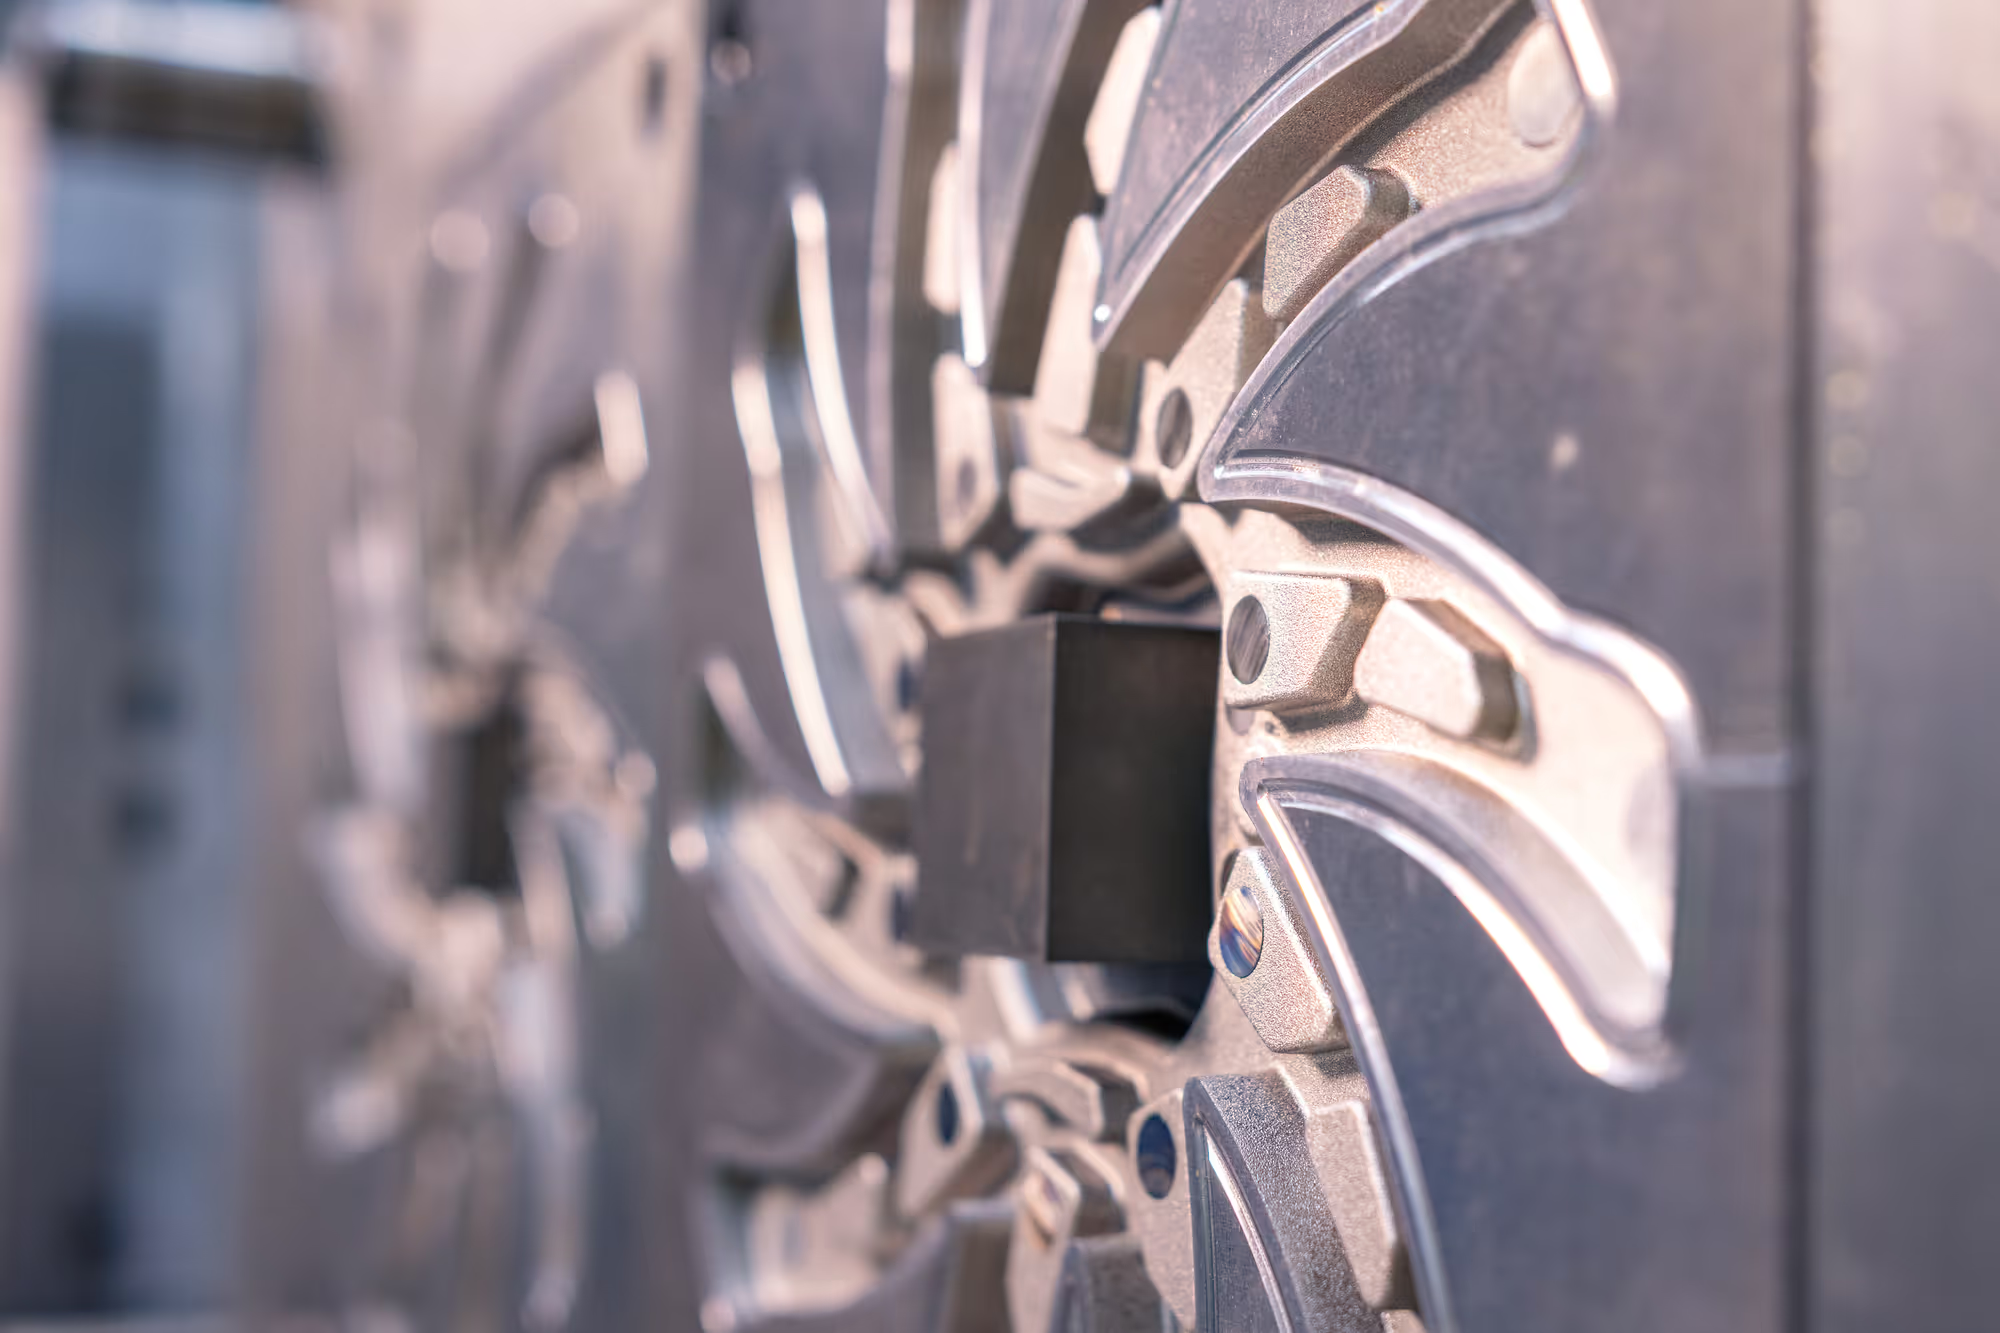
Das Formwerkzeug bestimmt die spätere Geometrie des Kunststoffbauteils und bildet den Negativabdruck des gewünschten Produkts. Während des Einspritzvorgangs hält die Schließeinheit das Werkzeug mit einer definierten Schließkraft sicher geschlossen, um dem entstehenden Innendruck standzuhalten. Die erforderliche Schließkraft einer Spritzgussmaschine wird in Kilonewton (kN) oder Tonnen (t) angegeben und ist ein wichtiges Kriterium bei der Auslegung einer Spritzgießmaschine.
Über die Steuerung werden sämtliche Prozessparameter wie Temperatur, Einspritzgeschwindigkeit, Druck und Zykluszeiten überwacht und geregelt. Dadurch lassen sich hohe Qualitätsstandards, stabile Prozesse und eine zuverlässige Serienfertigung sicherstellen.
Der Spritzgussprozess im Detail
Das Spritzgussverfahren basiert auf einem wiederkehrenden Zyklus, bei dem Kunststoffgranulat in einem präzise gesteuerten Prozess zu hochwertigen Bauteilen verarbeitet wird. Die einzelnen Prozessschritte bauen dabei direkt aufeinander auf:
- Plastifizieren: Das Kunststoffgranulat gelangt über einen Fülltrichter in den beheizten Zylinder der Spritzgießmaschine. Durch die Rotation der Schnecke wird das Material gefördert, verdichtet und aufgeschmolzen. Gleichzeitig wird die benötigte Schmelzemenge dosiert, indem sich die Schnecke kontrolliert nach hinten bewegt. Sobald die erforderliche Materialmenge vor der Schneckenspitze bereitsteht, endet der Plastifiziervorgang.
- Einspritzen: Anschließend wird die Schmelze durch die Schnecke mit hohem Druck über die Angussbuchse in die geschlossene Werkzeugkavität eingespritzt. Dabei füllt der Kunststoff selbst komplexe Geometrien präzise aus.
- Nachdruckphase: Nach dem Vorgang kühlt die Schmelze im Werkzeug ab und erstarrt. Um die natürliche Materialschwindung auszugleichen, wird in dieser Phase ein reduzierter Druck aufrechterhalten, wodurch Material nachfließen kann. Dieser Prozessschritt hat einen wesentlichen Einfluss auf die Maßhaltigkeit, Oberflächenqualität und späteren Bauteileigenschaften.
- Abkühlen: Im temperierten Werkzeug kühlt der Kunststoff bis zur erforderlichen Entformungstemperatur ab. Die Abkühlphase stellt in der Regel den längsten Abschnitt des gesamten Spritzgießzyklus dar und beeinflusst die Wirtschaftlichkeit des Prozesses maßgeblich. Während des Kühlvorgangs wird die Schnecke zurückgeführt, um anschließend die nächste Dosierung vornehmen zu können.
- Entformen: Nach Erreichen der notwendigen Festigkeit öffnet sich das Werkzeug und wird mit einem integrierten Auswerfsystem entformt. Anschließend beginnt der Zyklus erneut. Eine Endbearbeitung der gefertigten Formteile ist in der Regel nicht notwendig.
Die gesamte Zykluszeit liegt je nach Bauteilgröße, Wandstärke, Material und Werkzeugauslegung typischerweise zwischen 10 und 60 Sekunden. Beim Verarbeiten von Thermoplasten wird das Werkzeug in der Regel gekühlt. Bei Elastomeren und Duroplasten hingegen ist eine Erwärmung des Werkzeugs erforderlich.
Spritzguss-Materialien:
Welcher Kunststoff für welche Anforderung?
Thermoplaste, auch thermoplastische Polymere, sind die am häufigsten eingesetzten Werkstoffe im Spritzgussverfahren. Sie lassen sich durch Erwärmung aufschmelzen, in Form bringen und anschließend wieder verfestigen. Da dieser Vorgang reversibel ist und mehrfach wiederholt werden kann, gelten Thermoplaste als besonders wirtschaftlich und gut recycelbar. Aufgrund ihrer vielseitigen Eigenschaften bilden sie die dominierende Werkstoffgruppe im Spritzguss von Kunststoffen. Zu den wichtigsten zählen:
Besonders elastisch, abriebfest und widerstandsfähig – ideal für technische Formteile, Dichtungen und Schutzelemente.
ABS (Acrylnitril-Butadien-Styrol)
Schlagzäher Kunststoff mit guter Oberflächenqualität für Verkleidungen und Gehäuse.
ASA (Acrylnitril-Styrol-Acrylester)
UV- und witterungsbeständig für langlebige Außenanwendungen.
PP (Polypropylen)
Leichter und chemikalienbeständiger Werkstoff für Gehäuse, Behälter und technische Industriebauteile.
PA (Polyamid)
Hohe Festigkeit und Verschleißbeständigkeit, häufig eingesetzt für Zahnräder, Lager und Maschinenelemente.
PC (Polycarbonat)
Besonders schlagfest und transparent, ideal für Sichtteile, Schutzabdeckungen und technische Komponenten.
POM (Polyoxymethylen)
Hohe Maßhaltigkeit und Gleiteigenschaften für Präzisionsteile im Maschinenbau.
PE (Polyethylen)
Zäh, feuchtigkeitsbeständig und ideal für Behälter, Abdeckungen sowie industrielle Komponenten.
PBT (Polybutylenterephthalat)
Formstabiler, verschleißfester und elektrisch isolierender Konstruktionskunststoff mit hoher Maßhaltigkeit – ideal für Steckverbinder, Gehäuse und Sensorkomponenten.
Die Auswahl des geeigneten Werkstoffs richtet sich nach den Anforderungen des jeweiligen Bauteils. INTERNORM verarbeitet mehr als 50 verschiedene Kunststoffe und unterstützt Kunden bei der Auswahl des optimalen Materials. Auch kundenspezifische oder neue Werkstoffe können bei Bedarf geprüft und für die Anwendung qualifiziert werden.
Duroplaste – Spritzguss für dauerhaft formstabile Teile
Duroplaste sind Kunststoffe, die während der Verarbeitung durch eine chemische Reaktion dauerhaft vernetzen. Nach dem Aushärten können sie nicht erneut aufgeschmolzen oder umgeformt werden, zeichnen sich jedoch durch eine hohe Formstabilität, ausgezeichnete Thermostabilität und gute elektrische Isolationseigenschaften aus.
Dadurch eignen sie sich besonders für anspruchsvolle Anwendungen in der Elektrotechnik, beispielsweise für Steckverbinder, Schaltergehäuse oder Hochtemperaturbauteile. Im Gegensatz zum Thermoplast-Spritzguss wird beim Duroplast-Spritzguss das Werkzeug beheizt, um die Vernetzungsreaktion gezielt auszulösen und das Bauteil auszuhärten. Dadurch ergeben sich abweichende Prozessparameter und Werkzeugkonzepte.
Elastomere – Flexibilität und Dichtigkeit im Spritzguss
Elastomere sind Kunststoffe mit gummielastischem Verhalten, die sich unter Belastung stark verformen können und anschließend wieder in ihre ursprüngliche Form zurückkehren. Aufgrund ihrer hohen Elastizität, Dehnfähigkeit und Dichtwirkung eignen sie sich besonders für technische Anwendungen wie Dichtungen, Dämpfungselemente, Schutzkomponenten und Griffelemente in industriellen Systemen. Im Gegensatz zum Thermoplast-Spritzguss erfolgt die Verarbeitung durch eine Vulkanisation im beheizten Werkzeug. Während dieses Prozesses wird das Material vernetzt und erhält seine charakteristischen elastischen Eigenschaften. Dadurch entstehen langlebige Bauteile mit hoher Beständigkeit gegenüber mechanischen Belastungen und Umwelteinflüssen.
Vorteile des Spritzgussverfahrens für die Industrie
Für Unternehmen, die präzise und wirtschaftlich gefertigte Kunststoffkomponenten benötigen, zählt das Spritzgießen zu den leistungsfähigsten Fertigungsverfahren. Insbesondere bei Serienanwendungen überzeugt das Verfahren durch hohe Prozessstabilität, Materialeffizienz und kurze Produktionszeiten bei konstanter Qualität.
Ein wesentlicher Vorteil ist die hohe Reproduzierbarkeit. Moderne Spritzgießprozesse ermöglichen bei optimierter Werkzeug- und Prozessauslegung Toleranzen von bis zu ±0,01 mm auf funktionskritischen Bauteilen. Industrielle Toleranzanforderungen werden auf Basis der Norm ISO 20457 definiert, die Toleranzen und Akzeptanzbedingungen für Kunststoffformteile regelt.
Darüber hinaus bietet das Verfahren eine außergewöhnliche Geometriefreiheit. Komplexe Bauteile mit Rippen, Bohrungen oder Schnappverbindungen können häufig in einem einzigen Fertigungsschritt hergestellt werden. Dadurch reduzieren sich Montageaufwand und Fertigungskosten.
Auch hinsichtlich der Materialeffizienz setzt der Spritzguss Maßstäbe. Im Vergleich zu zerspanenden Verfahren wird das Material nicht aus einem Rohling herausgearbeitet. Angussmaterial kann zudem vielfach dem Produktionsprozess wieder zugeführt werden. Ein weiterer Vorteil liegt in der Skalierbarkeit des Verfahrens. Da die Werkzeugkosten als einmalige Investition anfallen, sinken die Stückkosten mit steigender Produktionsmenge. In Kombination mit kurzen Zykluszeiten von typischerweise 10 bis 60 Sekunden und einem hohen Automatisierungsgrad ermöglicht dies eine besonders wirtschaftliche Fertigung von der Kleinserie bis hin zu großen Losgrößen.
Zusätzlich profitieren Anwender von einer hohen Oberflächengüte, da viele Bauteile bereits durch das Werkzeug die gewünschte Struktur oder Qualität erreichen und keine Nachbearbeitung erforderlich ist.
Das Spritzgusswerkzeug: Aufbau, Materialien und Kosten
Das Spritzgusswerkzeug, auch Spritzgussform genannt, ist das zentrale Element jeder Spritzgussfertigung. Es bestimmt die Geometrie, Oberflächenqualität, Maßhaltigkeit und Wirtschaftlichkeit der späteren Kunststoffbauteile. Die Auslegung des Werkzeugs hat daher einen wesentlichen Einfluss auf die Qualität und die Stückkosten eines Spritzgussprojekts.
Aufbau eines Spritzgusswerkzeugs
Ein Spritzgusswerkzeug besteht im Wesentlichen aus einer Düsenseite und einer Auswerferseite. Zwischen beiden Werkzeughälften befindet sich die Kavität, die den Negativabdruck des späteren Bauteils bildet. Über das Angusssystem gelangt die Kunststoffschmelze in die Form. Integrierte Kühlkanäle sorgen für eine kontrollierte Temperaturführung, während Auswerfer das fertige Bauteil nach dem Erstarren aus dem Werkzeug entnehmen.
Werkzeugmaterialien im Vergleich
Die Wahl des Werkzeugmaterials richtet sich vor allem nach der geplanten Stückzahl und den technischen Anforderungen:
Aluminiumwerkzeuge lassen sich besonders schnell und kostengünstig herstellen, während gehärtete Stahlwerkzeuge maximale Standzeiten und Prozesssicherheit bieten. Für viele industrielle Anwendungen stellen vorgehärtete Werkzeugstähle einen wirtschaftlichen Kompromiss dar. Mit hauseigener Konstruktion und Werkzeugbau sichert INTERNORM maximale Flexibilität und kurze Abstimmungswege entlang des gesamten Entwicklungs- und Fertigungsprozesses. Anpassungen können schnell umgesetzt, Werkzeugkonzepte frühzeitig optimiert und Projekte effizient von der ersten Bauteilidee bis zur Serienfertigung begleitet werden.
Einfach- und Mehrfachwerkzeuge
Neben dem Material beeinflusst auch die Anzahl der Kavitäten die Wirtschaftlichkeit. Ein Einfachwerkzeug produziert pro Zyklus ein Bauteil, während ein Mehrfachwerkzeug mehrere identische Teile gleichzeitig fertigt. Zwar steigen die Werkzeugkosten mit der Anzahl der Kavitäten, gleichzeitig sinken jedoch die Stückkosten bei größeren Produktionsmengen deutlich. Bei der Planung eines Spritzgussprojekts empfiehlt sich eine Betrachtung der Gesamtkosten über die gesamte Produktlaufzeit. Höherwertige Werkzeuge amortisieren sich häufig bereits nach vergleichsweise kurzer Zeit durch niedrigere Stückkosten, höhere Ausbringungsmengen und eine längere Werkzeugstandzeit.
Spritzguss-Kosten: Was kostet das Verfahren wirklich?
Die Kosten eines Spritzgussprojekts setzen sich aus mehreren Faktoren zusammen und sollten immer über den gesamten Produktlebenszyklus betrachtet werden. Eine pauschale Preisangabe ist daher nicht sinnvoll, da Bauteilgeometrie, Werkstoff, Stückzahl und Werkzeugauslegung maßgeblichen Einfluss auf die Wirtschaftlichkeit haben.
Der wichtigste Kostentreiber sind die Werkzeugkosten. Diese fallen als einmalige Investition an und hängen vor allem von der Komplexität des Bauteils, den Anforderungen an Präzision und Oberfläche sowie der Anzahl der Kavitäten im Werkzeug ab.
Die laufenden Stückkosten im Spritzgussverfahren werden hauptsächlich durch die Materialmenge, die Zykluszeit, den Maschinenaufwand und mögliche Ausschussraten bestimmt. Insbesondere bei größeren Produktionsmengen sinken die Kosten pro Bauteil deutlich, da sich die Werkzeugkosten auf viele Teile verteilen.
Eine konstruktionsgerechte Bauteilauslegung (Design for Manufacturing) kann die Wirtschaftlichkeit eines Spritzgussprojekts erheblich verbessern. Optimierte Wandstärken, eine materialeffiziente Geometrie und fertigungsgerechte Konstruktionen reduzieren Materialverbrauch und Zykluszeiten und senken dadurch die Stückkosten in der Serienfertigung.
Im Vergleich zu Verfahren wie Fräsen oder 3D-Druck spielt das Spritzgießen seine Stärken insbesondere bei wiederkehrenden Bedarfen aus. Als grobe Faustregel kann sich das Verfahren häufig ab etwa 500 bis 1.000 Bauteilen pro Jahr wirtschaftlich rechnen. Die tatsächliche Wirtschaftlichkeit hängt jedoch stets von den individuellen Randbedingungen des Projekts ab.
Zu den wichtigsten Hebeln zur Kostenreduzierung zählen:
- die Erhöhung der Kavitätenzahl,
- die Optimierung des Angusssystems
- Verkürzung der Zykluszeit.
Praxisbeispiel: Einfluss der Stückzahl auf die Bauteilkosten
*Beispielwert inklusive Material-, Maschinen- und Personalkosten.
Obwohl das Spritzgusswerkzeug in beiden Fällen dieselben 10.000 € kostet, sinkt der Werkzeuganteil je Bauteil von 20,00 € auf lediglich 0,20 €. Mit steigender Stückzahl verteilen sich die Fixkosten auf mehr Teile, wodurch das Spritzgießen insbesondere in der Serienfertigung seine wirtschaftlichen Vorteile ausspielt.
Für eine belastbare Kalkulation beurteilen wir jedes Projekt individuell und entwickelt gemeinsam mit unserem Kunden eine technisch und wirtschaftlich optimale Lösung. Für eine konkrete Kosteneinschätzung empfiehlt sich daher eine unverbindliche Angebotsanfrage.

Spritzguss für Kleinserien und Prototypen
Spritzguss wird häufig mit hohen Stückzahlen verbunden, bietet jedoch auch bei kleinen Produktionsmengen wirtschaftliche Vorteile. Insbesondere für Funktionsmuster, Vorserien, Zulassungstests oder die Markteinführung neuer Produkte kann der Spritzguss von Kleinserien eine sinnvolle Alternative zu anderen Fertigungsverfahren sein.
Eine wichtige Rolle spielt dabei das Rapid Tooling. Hierfür werden Werkzeuge aus Aluminium oder Softstahl eingesetzt, die sich schneller und kostengünstiger herstellen lassen als klassische Serienwerkzeuge. Dadurch können erste Bauteile bereits innerhalb kurzer Zeit gefertigt und geprüft werden. Für die Übergangsphase zwischen Prototyp und Serienfertigung kommen häufig sogenannte Bridge-Tooling-Lösungen zum Einsatz. Diese Brückenwerkzeuge ermöglichen die Produktion erster Markt- und Pilotserien, bevor in ein Serienwerkzeug investiert wird.
Als Kleinserie gelten je nach Anwendung typischerweise Stückzahlen zwischen 50 und 5.000 Bauteilen. In diesem Bereich haben Werkzeugkosten zwar einen vergleichsweise hohen Einfluss auf die Gesamtkosten, dennoch ist das Verfahren häufig sinnvoll. Der entscheidende Vorteil liegt darin, dass bereits frühe Bauteile aus dem späteren Serienwerkstoff gefertigt werden können.
Für besonders kleine Stückzahlen und Produktneueinführungen bietet INTERNORM ergänzend das PUR-Gießverfahren an. Aufgrund der geringen Werkzeugkosten eignet sich dieses Verfahren insbesondere für Prototypen, Vorserien und Markttests, bevor der Übergang in die Spritzguss-Serienfertigung erfolgt.
Qualitätssicherung und Toleranzen im Spritzguss
Die Maßhaltigkeit von Spritzgussteilen ist ein entscheidender Faktor für die Funktion und Montagefähigkeit von Baugruppen. Je nach Bauteilgeometrie, Werkstoff und Prozessführung lassen sich im Spritzguss sehr präzise Ergebnisse erzielen. Für Standardanwendungen werden typischerweise Toleranzen von ±0,05 bis ±0,2 mm erreicht. Die erreichbare Genauigkeit wird von verschiedenen Faktoren beeinflusst. Dazu zählen insbesondere die werkstoffabhängige Schwindung des Kunststoffs, die je nach Material typischerweise zwischen 0,3 und 2 % liegt, die Werkzeugtemperatur, die Nachdruckzeit sowie die Wandstärke des Bauteils. Bereits geringe Änderungen dieser Parameter können sich auf Maßhaltigkeit, Formstabilität und Bauteileigenschaften auswirken.
Um eine gleichbleibend hohe Qualität sicherzustellen, setzen wir auf eine umfassende Prozess- und Qualitätsüberwachung. Je nach Anforderung erfolgen dimensionale Messungen, Sichtprüfungen sowie weiterführende Prüfverfahren. Für besonders anspruchsvolle Anwendungen können zusätzlich Qualitätsprüfungen mittels Koordinatenmessgerät (KMG) durchgeführt werden, um Maßhaltigkeit und Geometrie präzise zu überprüfen.
Werkzeugverlagerung im Spritzguss
Eine zuverlässige Spritzguss-Produktion braucht stabile Prozesse, präzise Werkzeuge und einen erfahrenen Fertigungspartner. Wenn Lieferanten ausfallen, Kapazitäten fehlen oder Qualitätsprobleme auftreten, kann eine Werkzeugverlagerung die passende Lösung sein. Dabei wird ein bestehendes Spritzgusswerkzeug sicher zu einem neuen Fertigungspartner überführt, sodass Ihre Produktion schnell und zuverlässig fortgesetzt werden kann.
INTERNORM begleitet Ihre Werkzeugverlagerung im Spritzguss ganzheitlich – von der ersten Analyse und technischen Bewertung des Werkzeugs über die Übernahme, Wartung und mögliche Optimierung bis hin zur Bemusterung und Serienfertigung. Dabei prüfen wir vorhandene Zeichnungen, CAD-Daten und weitere Unterlagen, um die Voraussetzungen für eine reibungslose Werkzeugübernahme zu schaffen.
Dank unseres hauseigenen Werkzeugbaus können notwendige Reparaturen, Anpassungen und Wartungsarbeiten direkt bei INTERNORM durchgeführt werden. Nach der Werkzeugübernahme fertigen wir Erstmuster und prüfen diese sorgfältig auf Maßhaltigkeit, Funktion und Qualität. Erst wenn alle Anforderungen erfüllt sind, startet die Serienfertigung Ihrer Kunststoffbauteile.
Spritzguss als Verfahren für industrielle Kunststoffteile
Das Spritzgussverfahren ist das wirtschaftlichste Verfahren zur Herstellung reproduzierbarer Kunststoffteile mit komplexen Geometrien – von der Kleinserie bis zur Großserienfertigung. Dank hoher Maßhaltigkeit, kurzer Zykluszeiten und umfassender Automatisierung lassen sich technische Bauteile effizient und in gleichbleibender Qualität produzieren.
Entscheidend für den Projekterfolg sind die passende Werkstoffauswahl sowie eine auf die Anforderungen abgestimmte Werkzeugauslegung. Ob Thermoplast, Duroplast oder Elastomer – Materialeigenschaften, Werkzeugkonzept und Prozessparameter beeinflussen maßgeblich die Qualität, die Kostenstruktur und die Wirtschaftlichkeit der Fertigung.
Gerade im Maschinen- und Anlagenbau überzeugt das Spritzgussverfahren durch enge Toleranzen, hohe Wiederholgenauigkeit und die zuverlässige Herstellung funktionskritischer Bauteile für anspruchsvolle Baugruppen.
I begleitet Sie von der ersten Idee bis zur Serienfertigung. Auch ohne fertige Zeichnung unterstützen wir Sie bei der Bauteilauslegung, Werkstoffauswahl, Konstruktion und der Entwicklung einer wirtschaftlichen Fertigungslösung für Ihre Anwendung.
FAQ – Häufige Fragen zum Spritzguss
Hier finden Sie direkt Antworten auf häufige Fragen zu unseren Produkten.
Was versteht man unter Spritzguss?
Spritzguss (auch Spritzgießen) ist ein Fertigungsverfahren für Kunststoffteile, bei dem aufgeschmolzenes Kunststoffgranulat unter hohem Druck in eine geschlossene Werkzeugform eingespritzt wird. Nach dem Abkühlen wird das fertige Bauteil ausgeworfen. Das Verfahren eignet sich besonders für die Serienproduktion von Teilen mit komplexen Geometrien und reproduzierbaren Abmessungen.
Welches Material eignet sich für Spritzguss?
Die häufigsten Spritzguss-Materialien sind Thermoplaste wie PP, ABS, PA, PC und POM — sie lassen sich wiederholt aufschmelzen und sind für den Großteil industrieller Anwendungen geeignet. Duroplaste und Elastomere kommen bei besonderen Anforderungen an Temperaturbeständigkeit oder Elastizität zum Einsatz. Die Materialwahl richtet sich nach mechanischen, chemischen und thermischen Anforderungen des Bauteils.
Wie funktioniert der Spritzgussprozess?
Beim Spritzguss wird Kunststoffgranulat in einem beheizten Zylinder aufgeschmolzen und durch eine Schnecke in eine geschlossene Werkzeugkavität eingespritzt. Nach einer Nachdruckphase kühlt das Material im Werkzeug ab und wird anschließend durch Auswerfer als fertiges Bauteil entnommen. Ein vollständiger Zyklus dauert je nach Bauteil typischerweise 10 bis 60 Sekunden.
Wie genau ist der Spritzguss?
Spritzguss erreicht bei Standardanwendungen Toleranzen von ±0,1 bis ±0,2 mm. Mit optimierter Prozessführung, Kavitätendruck-Überwachung und hochwertigen Werkzeugstählen sind Präzisionstoleranzen von ±0,01 bis ±0,05 mm möglich.
Was kostet die Fertigung von Spritzgussteilen?
Die Kosten teilen sich in Werkzeugkosten und Stückkosten (abhängig von Material, Zykluszeit und Stückzahl). Ab ca. 1.000 Stück pro Jahr ist Spritzguss gegenüber Alternativen wie CNC-Fräsen oder dem PUR-Gießen wirtschaftlicher. Für belastbare Kalkulation ist eine individuelle Angebotsanfrage empfehlenswert.
Was ist der Unterschied zwischen Spritzguss und Spritzgießen?
Kein inhaltlicher Unterschied – beides bezeichnet dasselbe Verfahren. “Spritzgießen” ist die korrekte technische Fachbezeichnung nach DIN, “Spritzguss” wird im Deutschen häufiger im Alltag und in der Angebotskommunikation verwendet. In dieser Seite werden beide Begriffe synonym verwendet.
Melden Sie sich bei uns!
Andreas Wehming
Produktmanager Spritzguss
Telefon:
+49 5491 9691-0E-Mail:
sales@internorm.de